EN
Katumpakan Malagkit na Iron Castings : Ano ang Nagpapasya Kung ang isang Batch ay Nagpapadala
Ang isang pabahay ng compressor ay maaaring magdala ng isang perpektong sertipiko ng materyal at i-scrap pa rin sa machining center. Tama ang grade, tama ang nodularity, at mali pa rin ang casting.
Ang agwat sa pagitan ng isang sumusunod na casting at isang magagamit na casting ay kung saan ang karamihan sa mga proyektong ductile iron ay nanalo o natalo. Karaniwang dumarating ang isang quotation na may tatlong numero: grado, timbang, at presyo bawat kilo. Wala sa tatlo ang magpapasya kung gumagana ang proyekto. Ang magpapasya ay kung mananatili ang kapal ng pader kung saan sinasabi ng drawing, kung pare-pareho ang machining allowance sa bawat bahagi, at kung ang unang setup ng fixture ay gumagawa ng mga bahagi sa halip na isang ulat ng scrap.
Kaya ang kapaki-pakinabang na tanong ay hindi kung aling pandayan ang pinakamurang. Ito ay kung saan ang pandayan ay maaaring maglaman ng tatlo o apat na mga tampok na nakasalalay sa iyong proseso ng machining, sa dami ng aktwal mong ini-order. Ang lahat sa ibaba ay sumusunod mula doon.
Ano ang Talagang Ibig Sabihin ng Katumpakan sa Ductile Iron
Katumpakan is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Metallurgical control: nodularity na humigit-kumulang 85 porsiyento o mas mahusay sa seksyong mahalaga sa iyo, isang stable na nodule count, at isang ferrite-to-pearlite ratio na tumutugma sa hardness range sa drawing.
- Dimensional na kontrol: paulit-ulit na posisyon ng mga naka-machine na mukha na may kaugnayan sa isang napiling datum, hindi lamang isang mapagbigay na pangkalahatang pagpapaubaya sa haba.
- Panloob na kagalingan: walang pag-urong porosity sa mga seksyon na nagdadala ng load, hold pressure, o na-drill at na-tap.
Ang pangalawa at pangatlong layer ay kung saan nag-iiba ang mga panipi. Ang dalawang foundry ay maaaring parehong sumipi ng 500-7 at parehong magbuhos ng malinis na bakal, ngunit naghahatid ng mga bahagi na naiiba ang pagkilos sa isang linya ng machining, dahil ang isa ay kumokontrol sa kapal ng shell sa isang manipis na pader na silindro at ang isa ay itinuturing ito bilang isang variable na nag-uuri sa sarili nito.
Hindi ka bumibili ng bakal sa kilo. Binibili mo ang distansya sa pagitan ng casting surface at ang unang hiwa na dadalhin ng iyong machinist.
Piliin ang Grado Pagkatapos mong Sukatin ang Seksyon
Ang mga nai-publish na property ay nagmumula sa mga karaniwang test bar, hindi mula sa iyong bahagi. Itinatakda ng laki ng seksyon kung gaano kabagal lumalamig ang metal, at ang rate ng paglamig ay nagtatakda kung gaano karaming pearlite ang napupunta sa matrix. Ang isang grado na pinili mula sa isang data sheet ay maaaring kumilos nang iba kapag ito ay na-cast sa isang 60 mm hub.
| ISO 1083 na grado | Katumbas ng ASTM A536 | lakas ng makunat | 0.2% na ani | Pagpahaba | Mga tipikal na bahagi |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250 MPa | 15% | Mga katawan ng bomba, mga balbula, mga takip |
| 500-7 | 65-45-12 | 500 MPa | 320 MPa | 7% | Mga upuan na may dalang, rotor na upuan, mga crankcase |
| 600-3 | 80-55-06 | 600 MPa | 370 MPa | 3% | Mga base ng makina, column, load bracket |
| 700-2 | 100-70-03 | 700 MPa | 420 MPa | 2% | Magsuot ng kritikal na mga insert at gabay |
Dalawang kahihinatnan ang kasunod. Kung ang isang mabigat na seksyon ay nangangailangan ng 600-3, asahan ang isang pag-uusap tungkol sa alloying o heat treatment, dahil ang seksyon mismo ay gumagana laban sa target. At ang pagpahaba ay ang bilang ng mga mamimili na may posibilidad na laktawan; ito ay madalas na ang isa na hinuhulaan kung paano kumilos ang isang paghahagis kapag ang isang press fit o isang thermal cycle ay tumulak dito.
Pinahiran na Buhangin, Resin Sand, Green Sand: Itugma ang Proseso sa Tampok
Ang ruta ng paghubog ay nagtatakda ng maaabot na tolerance, surface finish, at tooling cost bago ang unang pagbuhos. Ang pagpili sa huli ay mahal, dahil ang paglipat ng ruta ay karaniwang nangangahulugan ng mga bagong pattern.
- Berdeng buhangin: pinakamababang gastos sa pattern at magandang ekonomiya para sa daluyan at malalaking bahagi sa steady volume; Ang mga manipis na pader at matutulis na panloob na mga core ay nangangailangan ng karagdagang allowance.
- Resin-bonded sand (no-bake): isang solidong middle ground para sa mga medium batch, na may mas mahusay na dimensional stability kaysa sa berdeng buhangin at flexible tooling.
- Pinahiran na buhangin (shell): ang karaniwang pagpipilian para sa manipis na pader, na may mataas na pag-uulit na mga bahagi tulad ng mga compressor cylinder, kung saan ang pagkakapare-pareho ng pader ay mas mahalaga kaysa sa presyo ng pattern.
- Paggamot sa init: hindi isang proseso ng paghubog, ngunit bahagi ng parehong desisyon, dahil ang pag-normalize o pag-alis ng stress ay nagbabago sa parehong tigas at dimensional na pag-uugali pagkatapos ng machining.
Ang mga claim sa pagpaparaya ay nangangailangan ng isang klase, hindi isang pang-uri. Ang isang supplier na nagsasabing "may hawak kaming isang milimetro" ay naglalarawan ng isang tampok. Itanong kung aling tolerance grade ang nalalapat sa partikular na feature kung saan matatagpuan ang iyong fixture.
Kung Saan Nakalagay ang Mga Casting na Ito sa Loob ng Tapos na Machine
Ang mga bahagi ay pinakamadaling tukuyin sa pamamagitan ng trabaho na kanilang ginagawa, dahil iyon ang paraan kung paano nakasulat ang mga pamantayan sa pagtanggap sa unang lugar.
Mga casting ng compressor
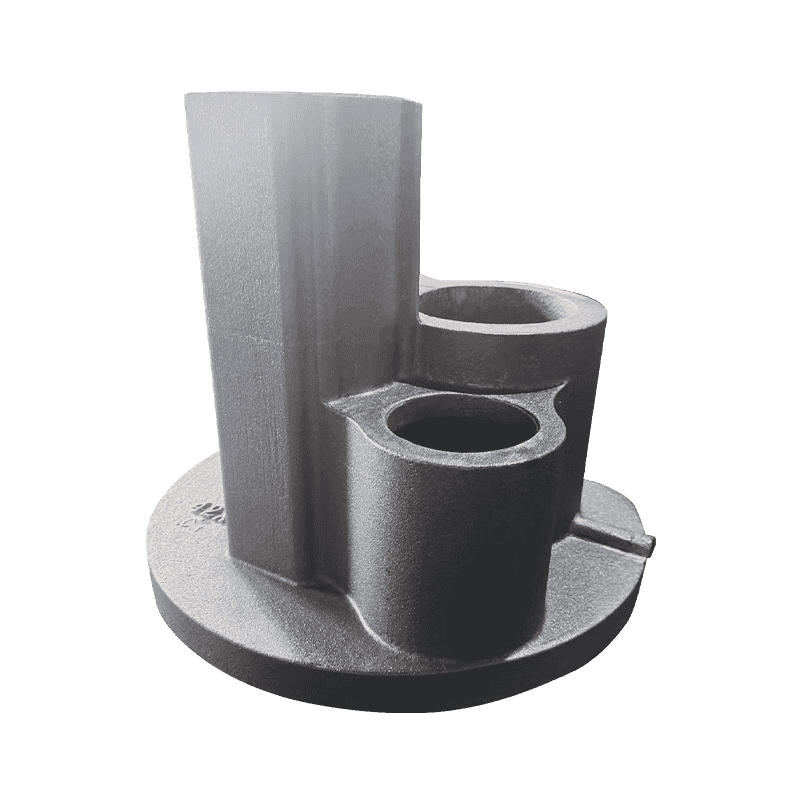
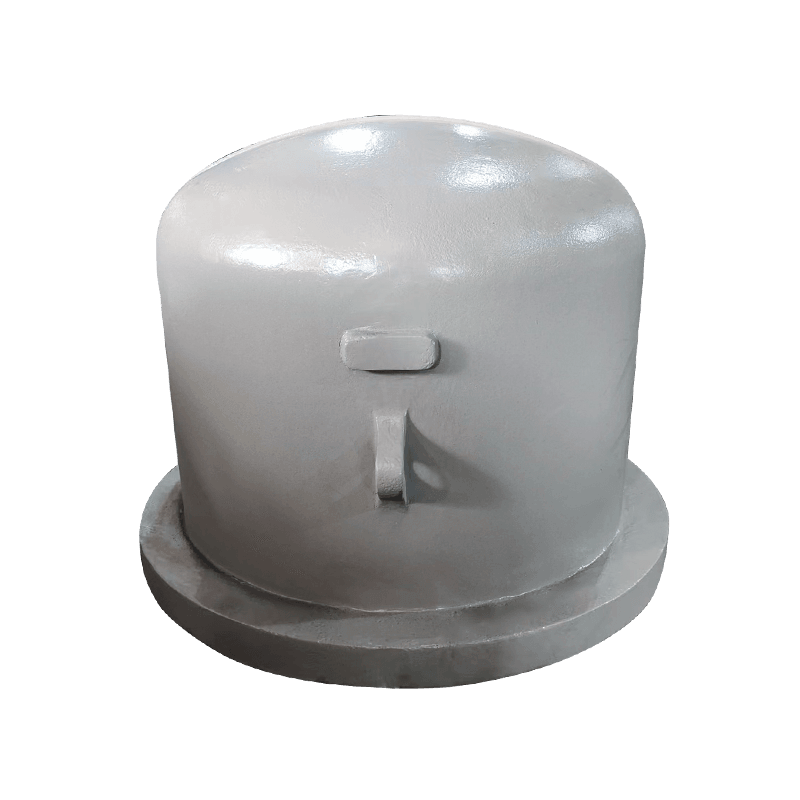
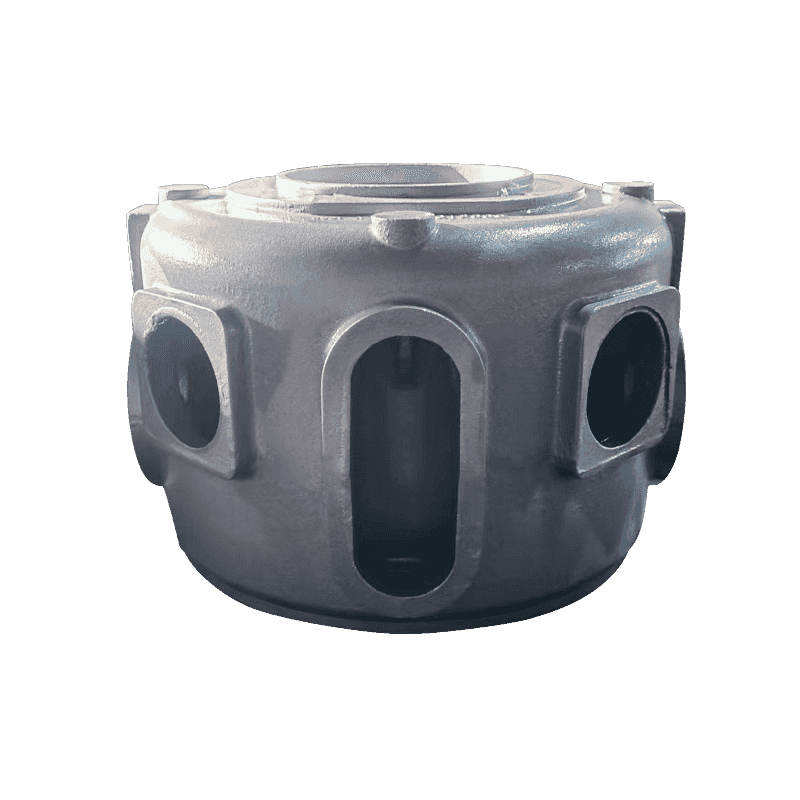
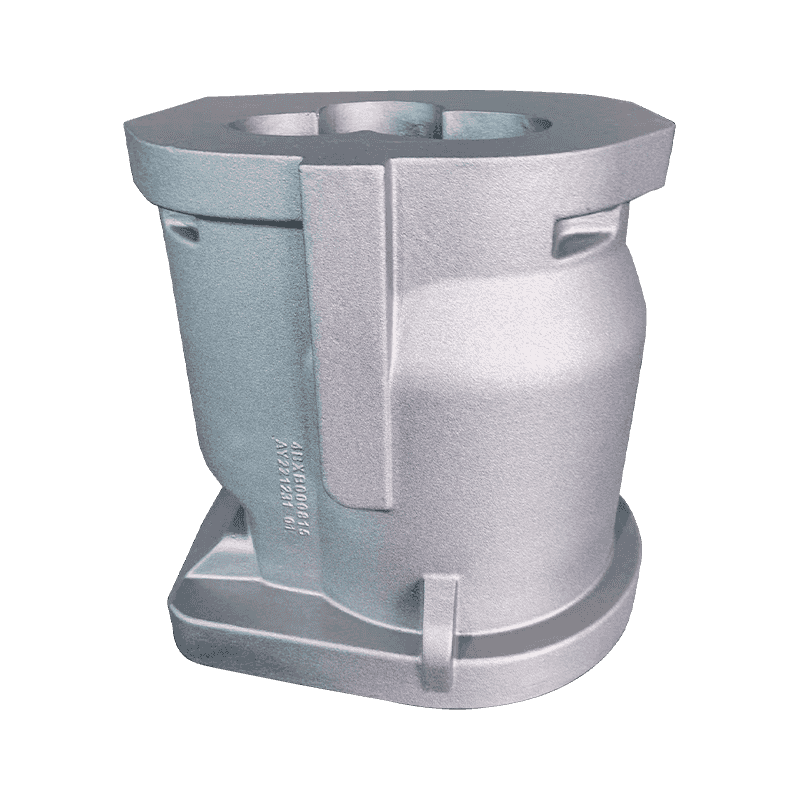
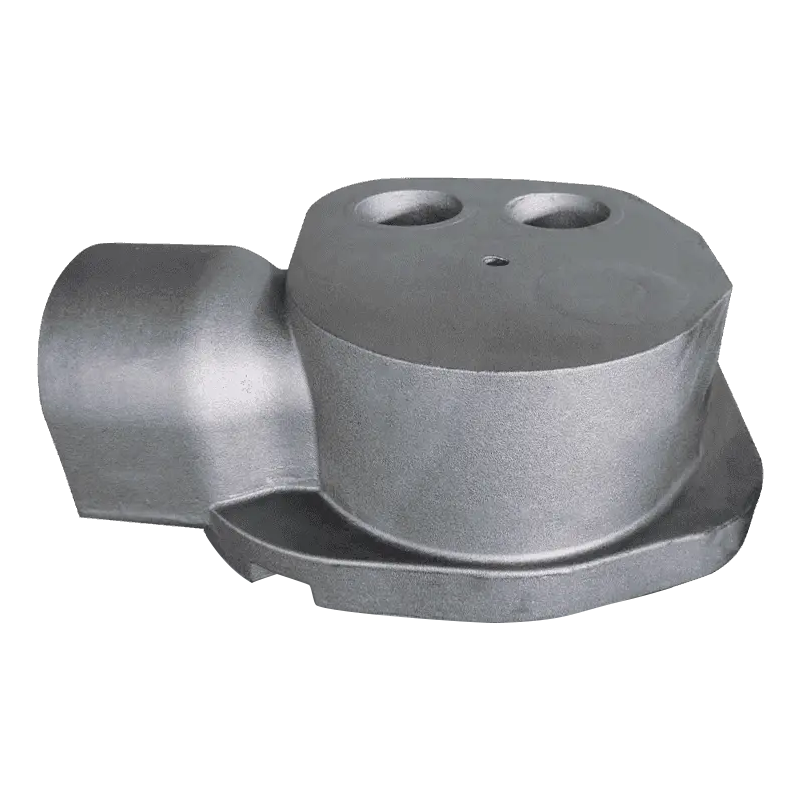
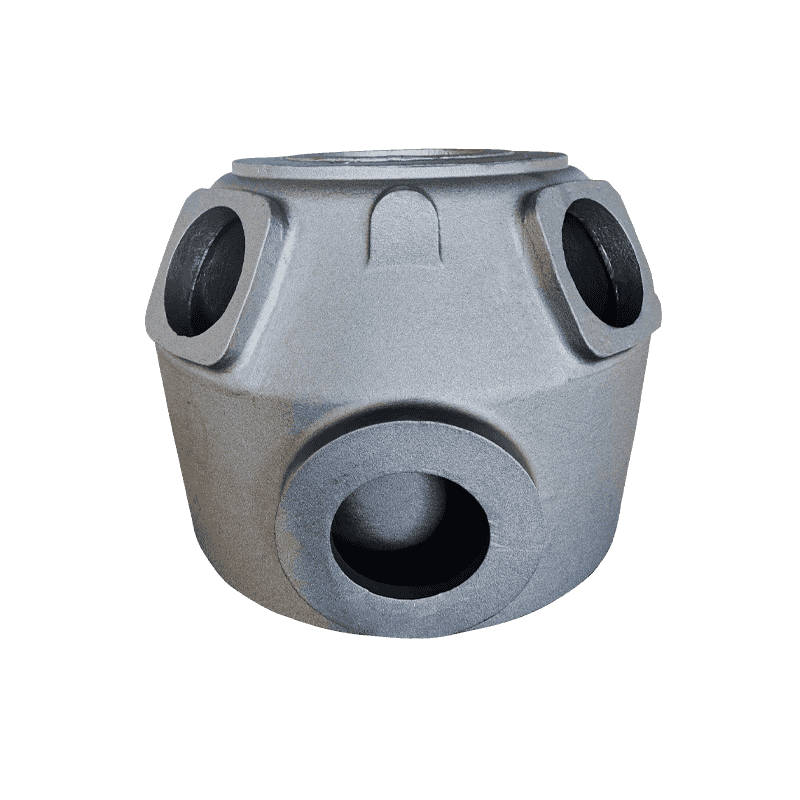
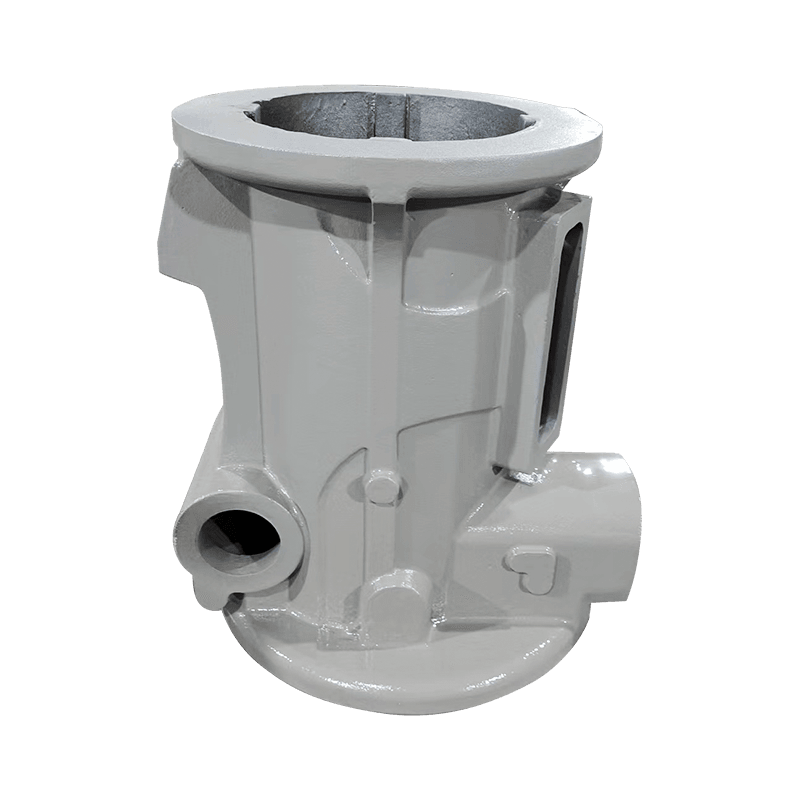
Ang gawain ng compressor ay bumaba sa sealing, alignment, at pamamahala ng langis. Ang mga bearing seat, rotor seat, crankcase, cylinder, exhaust seat at oil bucket ay magkaiba: ang isang upuan na masyadong malambot ay nasusuot ng hugis-itlog, ang isang cylinder wall na drift ay nawawalan ng compression, isang crankcase na distort ay hindi makakahawak ng bearing preload. Paano ka balanse ng lakas at wear resistance sa isang bearing seat ay isang tipikal na halimbawa ng isang desisyon na kailangang gawin sa yugto ng paghahagis, hindi pagkatapos ng machining.
Mga paghahagis ng bomba at balbula
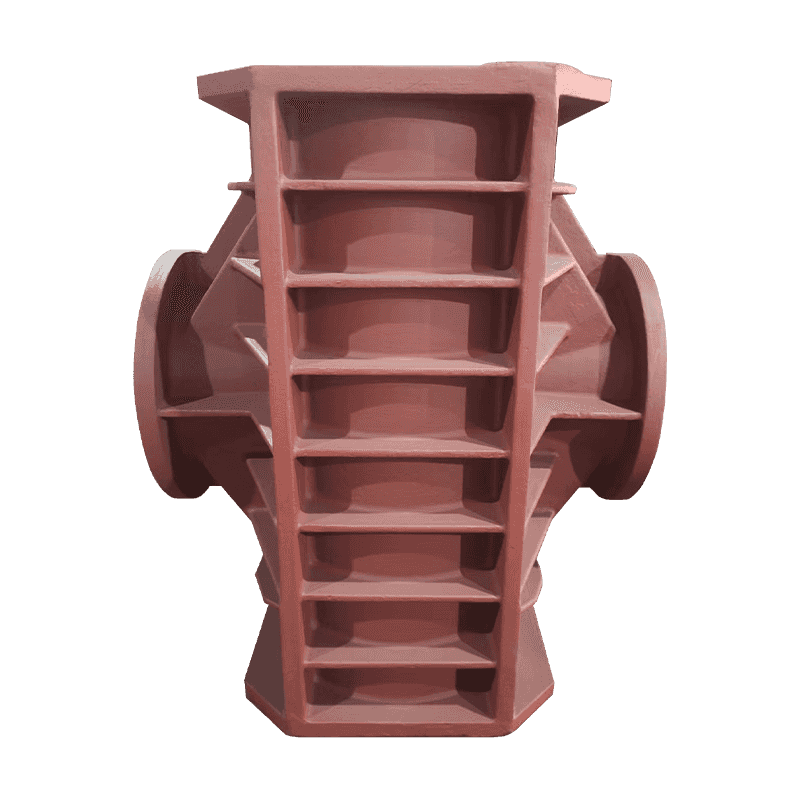
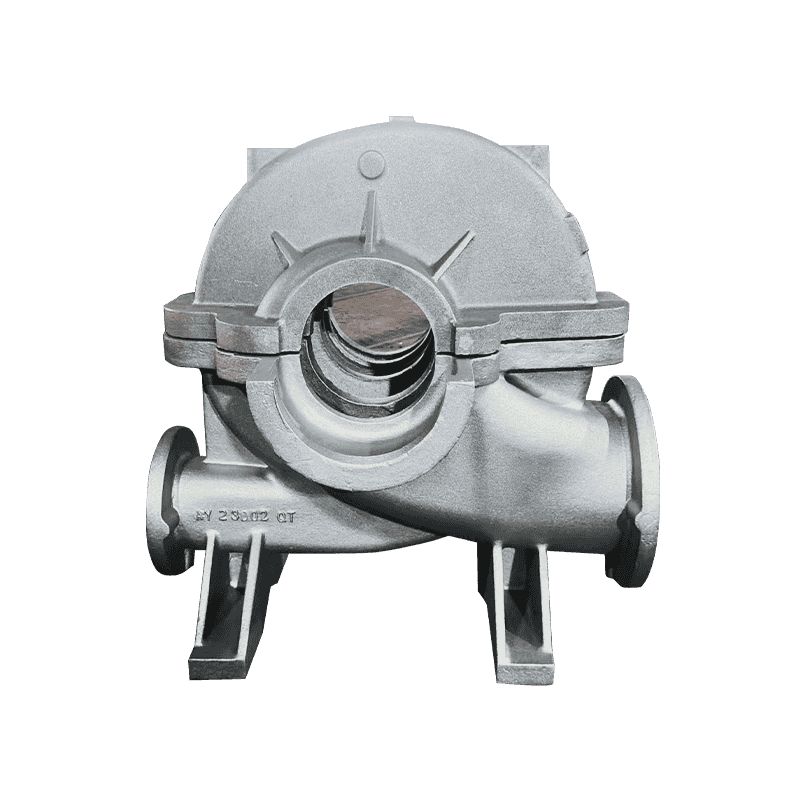
Ang mga axial flow pump, pump body, double pump cover, piston pump valve body at pump disc ay karaniwang pressure-tight o flow-critical. Dito, ang pagsubok sa pagtanggap ay kadalasang isang pagsubok sa pagtagas kasama ang isang pagsusuri sa kapal ng dingding, na nangangahulugang ang kontrol ng porosity ay mahalaga kaysa sa lakas ng makunat.
Mga casting ng machine tool
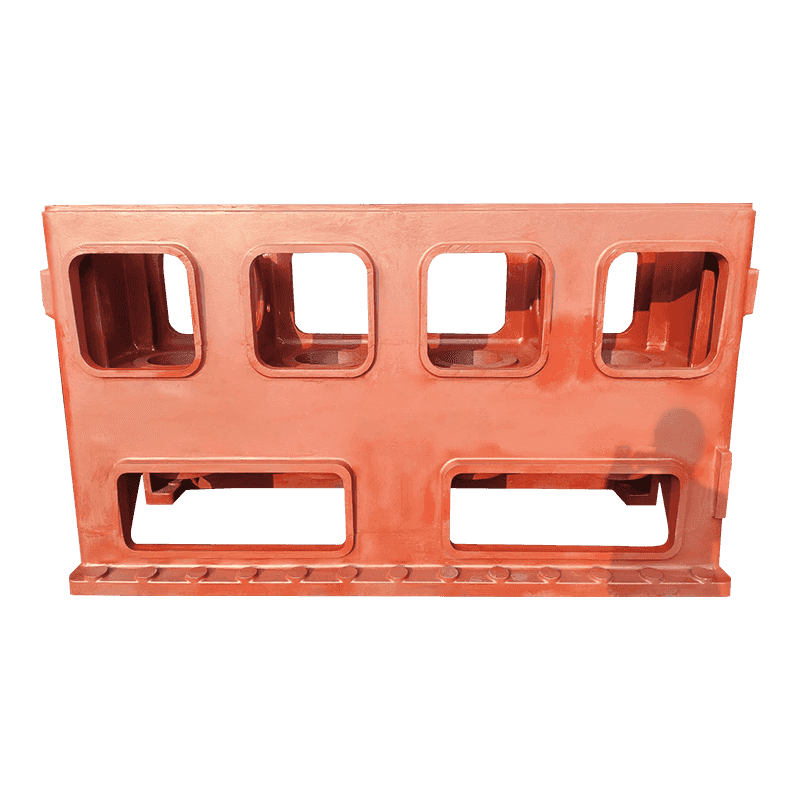
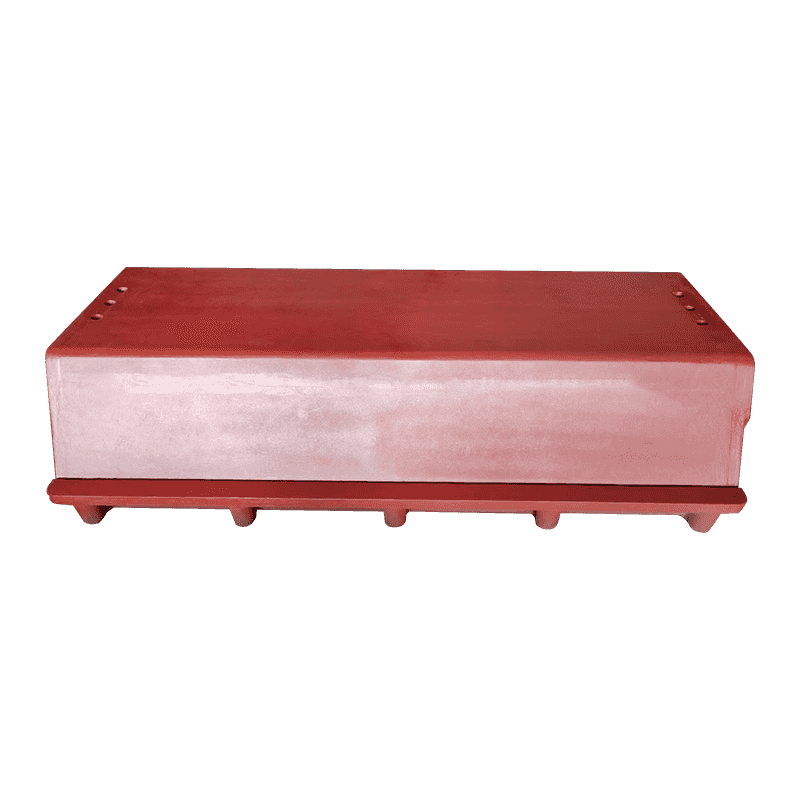
Ang mga base at column ay ang kabaligtaran ng kaso: mabibigat, tahimik na mga bahagi na ang tunay na halaga ay higpit at dimensional na katatagan sa paglipas ng mga taon ng serbisyo. Ang pag-alis ng stress at pagkakapareho ng seksyon ay mahalaga kaysa sa isang mahigpit na linear tolerance.
Ano ang Dapat I-verify Bago Mo Aprubahan ang Isang Sample
Ang isang sample ng unang artikulo ay nagpapatunay kung ano ang maaaring gawin ng isang pandayan. Ang pag-apruba ay dapat tungkol sa kung ano ang magagawa nito sa bawat oras. Ang anim na bagay ay nagdadala ng karamihan sa bigat:
- Nodularity na sinusukat sa isang seksyon na hiwa mula sa mismong bahagi, hindi lamang mula sa isang hiwalay na cast test bar.
- Isang dimensional na ulat na isinangguni sa parehong mga datum na ginagamit ng iyong fixture, na may tahasang nakasaad sa klase ng tolerance.
- Kapal ng pader sa pinakamanipis na seksyon, sinusukat sa hindi bababa sa tatlong bahagi mula sa parehong pagbuhos.
- Ang hanay ng katigasan sa buong batch, dahil ang isang spread na mas malawak kaysa sa humigit-kumulang 30 HB ay karaniwang nagpapahiwatig ng hindi pantay na paglamig o paggamot sa init.
- Isang pagsusuri sa kalinisan sa mga seksyon na nagdadala ng karga o pressure-tight, sa pamamagitan ng ultrasonic testing o sa pamamagitan ng pagse-section ng isang bahaging sakripisyo.
- Traceability mula sa numero ng init hanggang sa petsa ng pagbuhos hanggang sa batch ng heat treatment, kaya ang isang problemang makikita sa ibang pagkakataon ay maaaring mapaliit nang mabilis.
Kung lumalabas ang anim na item na iyon sa isang ulat sa unang artikulo nang hindi hinihiling nang dalawang beses, mayroon kang karamihan sa kailangan mong maglagay ng repeat order nang may kumpiyansa.
Ang mga casting na binili sa presyo lamang ang pinakamahal. Ang dalawang porsyentong mas mababang presyo ng unit ay bihirang makaligtas sa isang re-machining run, isang air-freighted replacement batch, o isang natigil na assembly line.
Ano ang Tunay na Gumagalaw sa Presyo
Ang presyo ng unit ay ang huling numerong titingnan, dahil ito ay binuo mula sa anim na iba pa.
- Pattern at core box amortization, kumalat sa laki ng batch.
- Machining allowance: ang dagdag na 3 mm sa isang malaking mukha ay totoong timbang, tunay na metal at totoong oras ng pagputol.
- Metallurgical na ruta: alloying at heat treatment na kailangan upang maabot ang isang grado sa isang mabigat na seksyon.
- Saklaw ng inspeksyon: ang mga dimensional na ulat, pagsusuri sa ultrasonic at mga naka-section na sample ay nagdaragdag ng gastos at lahat ay nagpapababa ng panganib.
- Scrap rate sa manipis na pader na bahagi, kung saan ang pinahiran na buhangin ay malamang na bawiin ang gastos nito sa tooling.
- Pag-iimpake at pag-export ng paghawak para sa mga bahaging may manipis na pader at tapos na machined na mga mukha.
Ang isang mamimili na nakakaunawa sa anim na iyon ay maaaring makipag-ayos sa mga katotohanan. Ang isang mamimili na nagkukumpara lamang sa per-kilogram na numero ay nakikipagnegosasyon sa isang numerong kinokontrol ng pandayan.
Katumpakan ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Pagkatapos ay magtrabaho sa tamang pagkakasunud-sunod: hanapin ang machining datum, bumalik sa casting, at hayaang sundin ang proseso ng grado at paghubog. Ang order na iyon ay bihirang mabigo.