EN
Machining Ductile Iron Castings : Ano ang Nagtatakda ng Gastos sa bawat Bahagi
Ang nodular graphite ay gumagawa ng ductile iron na malakas, matigas at nagkakahalaga ng pagtukoy. Ginagawa rin nitong mahigpit ang mga chips, ang init ng ulo at ang tolerance window na mas makitid kaysa inaamin ng karamihan sa mga guhit. Ang grade control at fixturing ay nagpapasya nang higit pa sa anumang insert catalogue.
Dalawang bearing housing, na itinapon sa parehong linggo mula sa parehong pattern, ay maaaring kumilos tulad ng dalawang magkaibang materyales sa isang makina. Ang isa ay bumubulusok nang malinis sa 220 m/min. Ang iba ay dulls isang insert na sulok bago maabot ng tool ang buong lalim. Hindi nagbago ang programa. Ang mga casting ay: isang bahaging mabigat sa perlite malapit sa isang riser, isang malamig na balat sa isang manipis na tadyang, o isang 40 HBW swing sa buong batch.
Itinatakda ng metalurhiya ang kisame, itinatakda ng fixturing ang sahig, at gumagana lamang ang pagputol ng data sa loob ng bintana sa pagitan nila.
Bakit Iba ang Ductile Iron Machine sa Gray Iron
Sa kulay abong bakal, ang grapayt ay bumubuo ng mga natuklap na nakaupo sa loob ng matrix tulad ng libu-libong maliliit na internal chip breaker. Maikli ang paggugupit ng mga chips at magaan ang pakiramdam. Ginagawa ng paggamot ng magnesium ang graphite na iyon sa mga nodule, na siyang nagbibigay ng lakas at pagpahaba ng ductile iron, at kung ano rin ang nag-aalis ng built-in na chip breaking.
Sa makina ang resulta ay predictable: mas mahaba, stringier chips, mas mataas na cutting forces sa parehong lalim ng cut, at mas init na hawak sa cutting edge dahil ang chip ay nagdadala ng mas kaunting bahagi nito. Ang matrix sa paligid ng mga nodule na iyon ay magpapasya kung paano isinusuot ang tool.
- Ferritic, mga 170-210 HBW. Malambot at gummy; built-up na gilid, smeared finish at drifting na mga sukat sa mababang bilis.
- Pearlitic, mga 230-290 HBW. Nakasasakit; pumapalit ang flank wear at notch wear, at mabilis na bumababa ang buhay ng tool habang tumataas ang tigas.
- Pinaghalong as-cast na istraktura. Ang isang baitang ay maaaring magbasa ng 200 HBW sa isang manipis na flange at 250 HBW sa isang mabigat na boss, dahil lang sa iba ang bilis ng paglamig.
- Nodularity at nodule count. Mahusay, mataas ang bilang ng mga graphite machine nang tuluy-tuloy; ang magaspang o degenerate na graphite ay nagiging problema sa machining bago pa ito maging problema sa lakas.
Ang dalawang casting ay maaaring magdala ng parehong grade stamp at magkaiba pa rin ng 40 HBW. Ang pagkakaibang iyon ay hindi kailanman makikita sa pagguhit. Lumalabas ito sa insert invoice.
Isang detalye na dapat ulitin: ang ductile iron fine ay hindi nakakapinsala. Ang dry roughing ay gumagawa ng pinong graphite-rich dust, kaya ang pagkuha sa hiwa ay kabilang sa proseso, hindi sa housekeeping.
Paggupit ng Mga Parameter na Nakahawak sa Palapag ng Tindahan
Ang mga figure sa ibaba ay mga panimulang punto para sa coated carbide sa isang matibay na makina, hindi mga pangako. Ang ductile iron ay pumutol nang mas mabilis kaysa sa low-carbon steel at mas mabagal kaysa sa gray na bakal na may parehong tigas, at ang spread sa loob ng isang batch ay karaniwang mas malawak kaysa sa spread sa pagitan ng mga grado.
| kundisyon | Karaniwang tigas | Ang bilis ng pagliko | Pakainin | Mga Tala |
|---|---|---|---|---|
| Ferritic, bilang-cast | 170-210 HBW | 220-300 m/min | 0.25-0.40 mm/rev | Biglang positibong rake; panatilihin ang roughing depth sa itaas ng 2 mm para manatili ang gilid sa ilalim ng balat |
| Pearlitic, as-cast | 230-290 HBW | 150-220 m/min | 0.20-0.35 mm/rev | Matigas na substrate na may TiAlN o Al2O3 coating; asahan ang flank wear kaysa sa pag-chipping |
| Austempered o pinalamig | 300-380 HBW | 80-150 m/min | 0.15-0.25 mm/rev | CBN o whisker ceramic; ang katigasan ay mahalaga kaysa sa bilis |
| Naputol ang hiwa o mabigat na balat | nag-iiba | bawasan ng 25-35% | 0.15-0.25 mm/rev | Negatibong rake at isang malakas na gilid; huwag hayaang tumira ang kasangkapan sa hiwa |
- Panatilihin ang unang pass sa ibaba ng balat ng cast. Ang pag-skim sa isang pinalamig na ibabaw ay ang pinaka-maaasahang paraan upang masira ang isang gilid.
- Huwag habulin ang tapusin gamit ang feed na nag-iisa. Sa ductile iron, mas nagpapabuti ang finish mula sa bilis at talas ng gilid kaysa sa mas magaan na feed.
- Paggiling: climb cut kung saan pinapayagan ng setup, panatilihing pataas ang feed sa bawat ngipin, at i-clear ang mga multa sa halip na putulin ang mga ito.
- Suriin ang katigasan sa papasok na batch, hindi lamang sa unang artikulo. Ang isang batch na tumatakbo sa 30 HBW sa itaas ng sample ay matatalo sa isang programang napatunayan sa sample na iyon.
Maglagay ng hanay ng tigas sa purchase order. Ang 170-230 HBW band ay isang machining instruction na kasing dami ng isang metalurhiko, at mas madaling sumang-ayon bago mag-cast kaysa makipagtalo tungkol sa pagkatapos ng problema sa tool-life.
Casting Skin, Chill at ang First Pass
Ang panlabas na isa o dalawang millimeters ng sand casting ay hindi ang materyal kung saan napili ang iyong insert. Ang layer na iyon ay maaaring maglaman ng isang pinalamig na zone mula sa isang malamig na amag, nasunog na buhangin, mga oxide at maliliit na inklusyon. Ang pag-alis nito gamit ang isang light finishing pass ay ginagawang kuskusin ang tool sa halip na gupitin, at ang pagkuskos ay sumisira sa mga gilid.
Panoorin ang mga matitigas na lugar malapit sa mga risers at manipis na tadyang. Maaari silang umupo nang maayos sa itaas ng nakasaad na batch hardness. Kung ang parehong lugar sa bawat bahagi ay sumisigaw at nawalan ng kulay, ituring muna ito bilang isang pattern at isyu sa paglamig; ang pagpapalit ng insert grade ay gumagalaw lamang sa kabiguan pagkaraan ng ilang bahagi.
- Eroplano sa isang ibabaw na gagawing makina pa rin, o tukuyin ang isang machined pad bilang ang datum.
- Direktang sumusuporta sa ilalim ng bawat clamp. Ang ductile iron ay sapat na ductile upang bumukal sa ilalim ng clamping load at hawakan ang pagpapalihis na iyon hanggang sa matanggal ang mga clamp.
- Gumamit ng three-point support at adjustable jacks sa mahabang base at column, at suriin kung may tumba bago higpitan ang anuman.
- Magaspang, bitawan, pagkatapos ay tapusin. Kung ang bahagi ay gumagalaw pagkatapos ng roughing, ang paggalaw na iyon ay kabilang sa plano ng proseso, hindi sa isang rework note.
Mga Bore, Datum at Pabahay na Dapat Manatiling Concentric
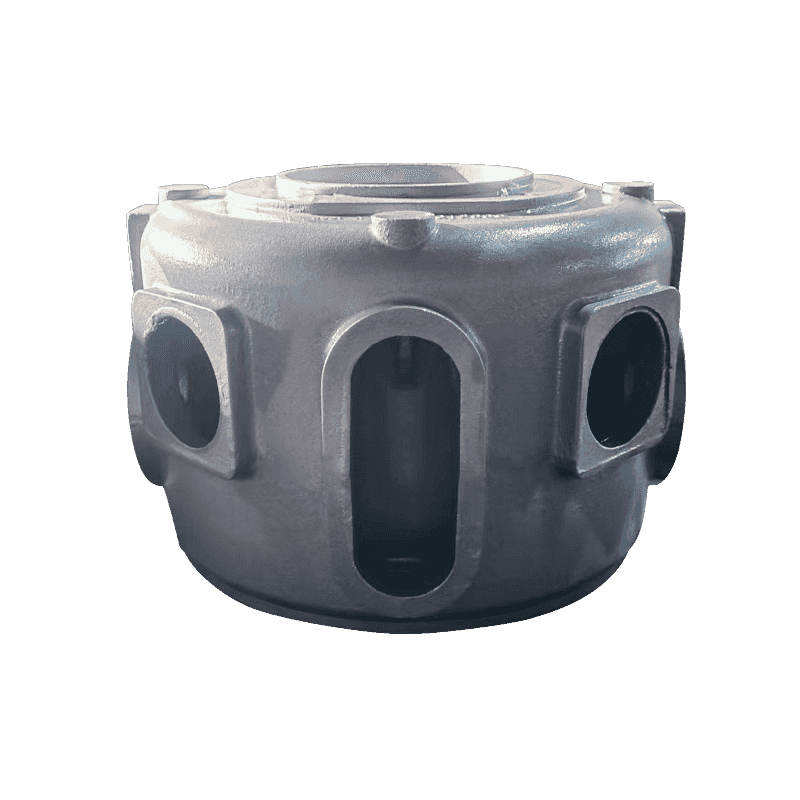
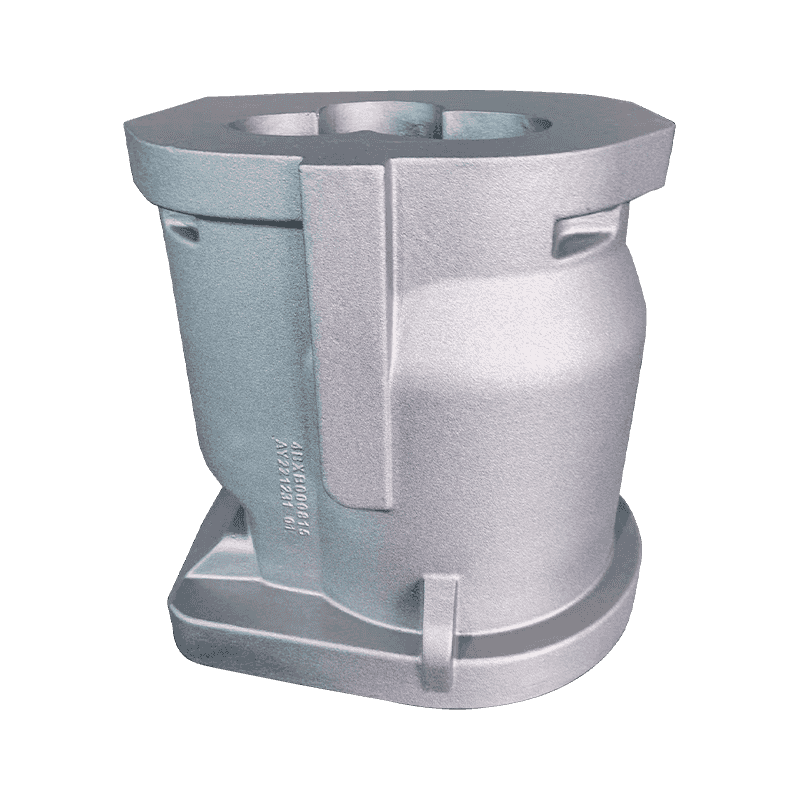
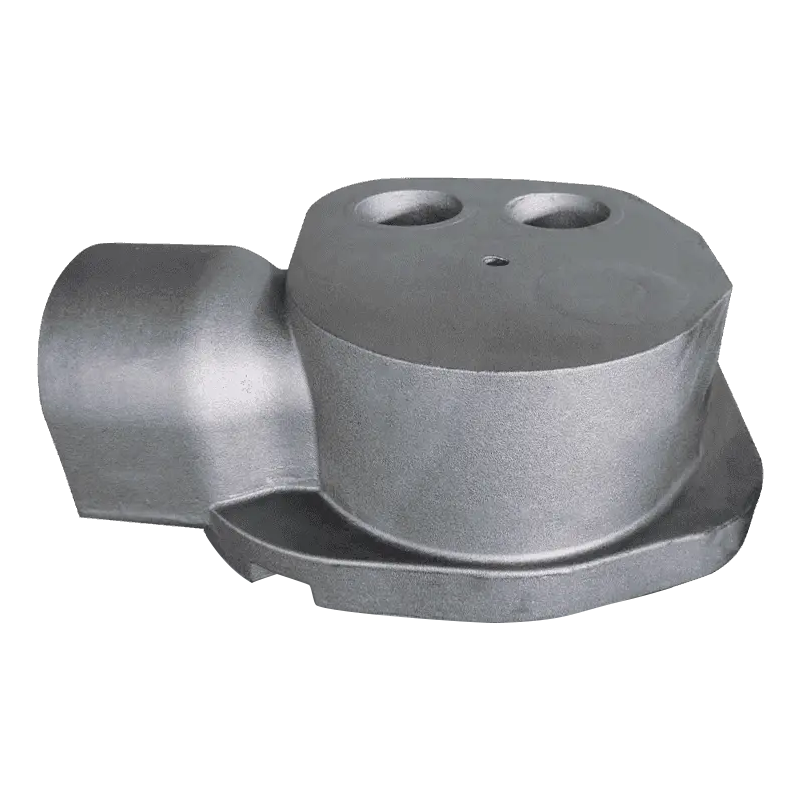
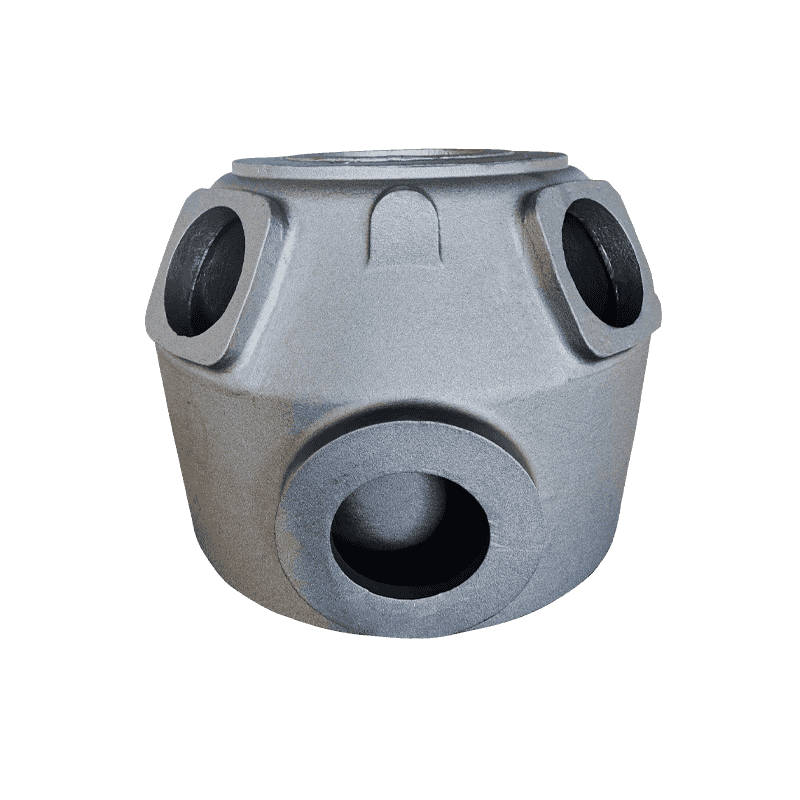
Karamihan sa mga pagtanggi sa machined ductile iron castings ay geometric, hindi kosmetiko. Ang isang compressor body ay nagbubuklod sa isang mounting face, isang main bore at ilang mga shaft seat. Ipahiwatig na ang bore mula sa isang raw casting face at ang tolerance na pinagsusumikapan mo ay ang pattern, hindi ang machine.
Ang pagkakasunod-sunod na humahawak ay hindi nakakaakit: magaspang ang mga mukha ng datum, hayaan ang paghahagis, pagkatapos ay tapusin ang bore at makina ang bawat kaugnay na upuan mula dito. Ang mas mataas na lakas ng ductile iron ay nagbibigay-daan sa mga designer na payatin ang mga dingding kumpara sa gray na bakal, na nakakatulong sa bigat at nakakasakit sa katatagan, dahil ang isang manipis na pabahay ay lumilihis sa ilalim ng pag-clamping at nakakarelaks pagkatapos ng hiwa.
Machining allowance ay ang iba pang kalahati ng pag-uusap na iyon. Masyadong maliit na allowance ay pumipilit sa isang mababaw na rubbing pass; ang labis ay nangangahulugan ng dagdag na operasyon ng roughing at isang mas mataas na pagkakataon ng pagbubukas ng porosity.
| Laki ng pag-cast (max na dimensyon) | Single-face allowance | Mga tipikal na bahagi |
|---|---|---|
| Hanggang sa 150 mm | 2-3 mm | Mga takip, maliliit na housing, machined pad |
| 150-500 mm | 3-5 mm | Mga katawan ng bomba, mga pabahay ng tindig, mga katawan ng balbula |
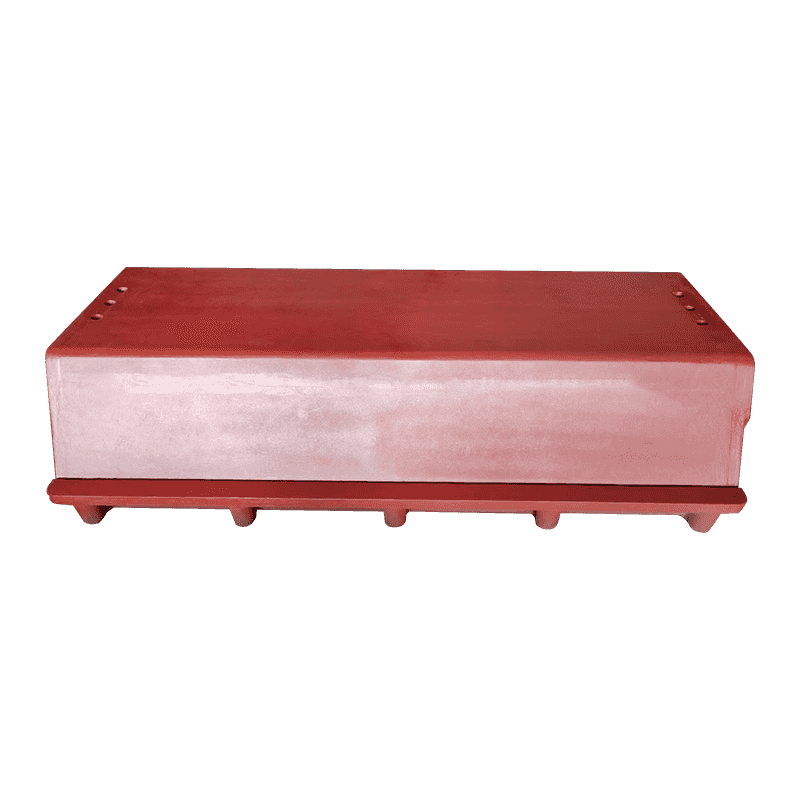
| 500-1500 mm | 5-8 mm | Mga katawan ng compressor, mga base ng makina |
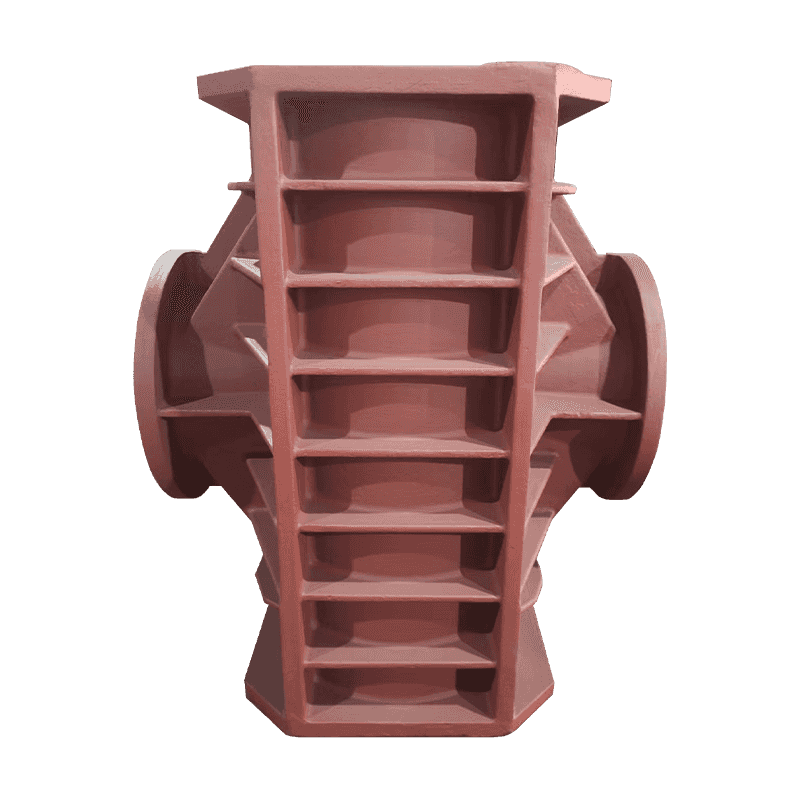
| Higit sa 1500 mm | 8-12 mm | Mga column at malalaking frame |
Mga Frame at Column: Kung saan Itinatakda ng Vibration ang Tapos
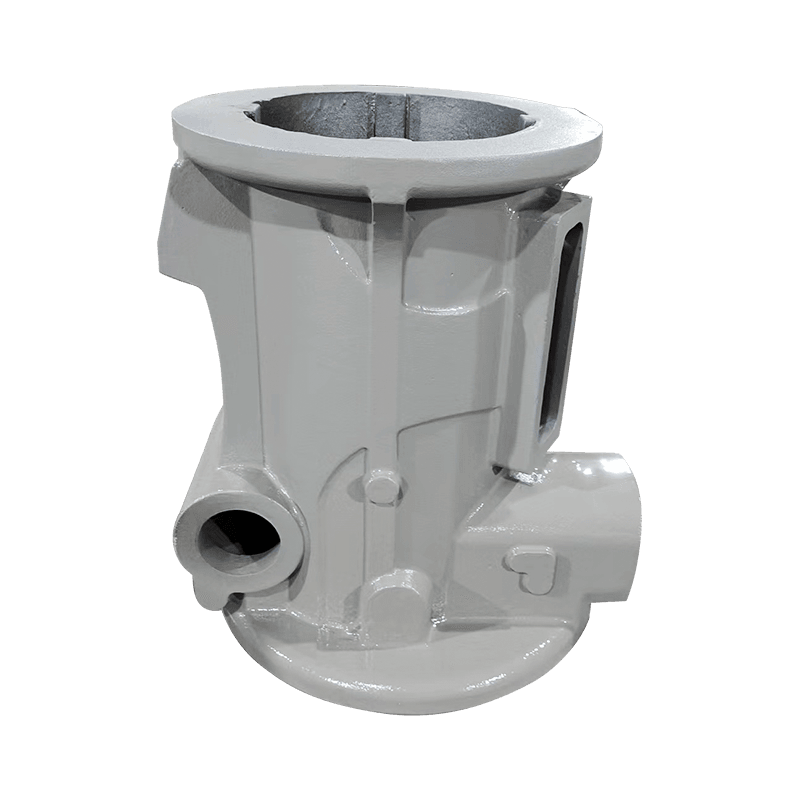
Pumipili ang mga gumagawa ng machine tool sa pagitan ng gray at ductile na bakal para sa mga dahilan na lumalabas sa hiwa. Ang flake graphite sa gray iron ay epektibong nagko-convert ng vibration sa init, kaya ang mga kama at slide na dapat manatiling tahimik ay kadalasang gray na bakal. Ibinigay ng nodular graphite ang ilan sa damping na iyon ngunit nagdudulot ng mas mataas na lakas at higpit, kaya naman ang mga column at istruktura sa ilalim ng bending load ay madalas na ductile iron.
Para sa machinist, nangangahulugan iyon na ang isang malaking paghahagis ay kailangang maging matatag bago ito maging tumpak. Ang thermal equilibrium sa tindahan ay mahalaga gaya ng pag-clamping: ang isang column na rough-machined cold at tapos na mainit ay lilipat sa pagitan ng mga operasyon. Ang mas malawak na larawan kung paano ang kalidad ng paghahagis ay nagdadala sa katumpakan ng machining ay nagkakahalaga ng pagbabasa bago ang pagguhit ay nagyelo.
Sa pagsasagawa: i-machine muna ang mounting face, ipahiwatig ang mga upuan ng riles mula dito, at hawakan ang finishing pass hanggang sa tumigil sa paggalaw ang bahagi. Sa mahigpit na pagpapahintulot, sukatin sa dalawang magkaibang araw.
Mga Bodies ng Pump at Valve: Kapal ng Pader at Mga Daan ng Leak
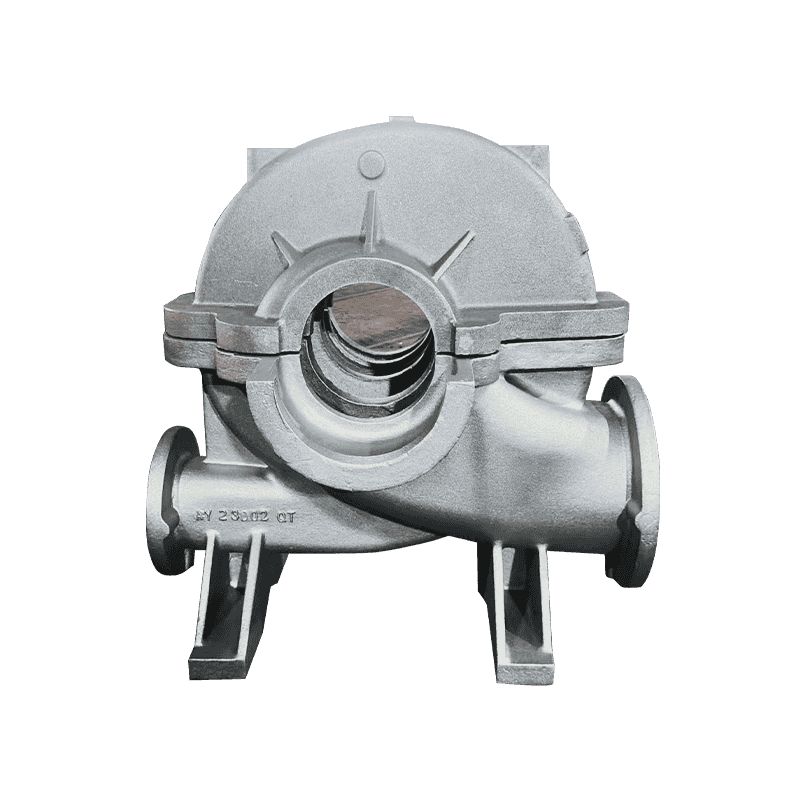
Ang mga pump casing at valve body ay mga hangganan ng presyon, kaya ang isang nakatagong depekto ay nagdadala ng mabigat na presyo. Ang butas na nakabaon sa dingding ay isang paghahagis; ang parehong butas na binuksan ng isang boring bar ay isang scrap na bahagi na may mga oras ng machining na namuhunan na dito.
Binabawasan ng dalawang gawi ang panganib na iyon. Tukuyin ang hindi mapanirang pagsusuri sa mga hangganan ng presyon bago ang machining sa halip na pagkatapos, dahil ang radiography o ultrasonic na pagsubok sa isang magaspang na paghahagis ay nagkakahalaga ng mas mura kaysa sa natapos na bahagi na may umiiyak na seal na mukha. At ilagay ang flatness at parallelism sa drawing para sa flange face at seal bores, dahil bihirang kontrolin ng mga general dimensyon tolerances ang feature na talagang tumutulo.
Ang ductile iron ay nakakakuha ng lugar dito sa pamamagitan ng pagpapaubaya ng water hammer, thermal cycling at pressure spike na pumutok sa mas malutong na materyal. Ang resulta ng machining ay simple: ang mga seal face at bolt circle ay kailangang hawakan ang kanilang geometry pagkatapos ng hydro-testing, hindi lamang sa bangko.
Ano ang Aayusin Bago ang Unang Paghiwa
Ang maaasahang machining ng ductile iron castings ay kadalasang isang gawi sa pagbili sa halip na isang tooling secret. Ilagay ang mga puntong ito sa pagkakasunud-sunod at ang shop floor ay hihinto sa paghula:
- Isang grado at isang hanay ng tigas, na may nakasaad na lokasyon ng pagsubok.
- Machining allowance ayon sa feature, hindi isang blanket figure.
- Depinisyon ng datum, at kung ang datum ay as-cast o machined.
- Pamantayan sa pagtanggap para sa porosity sa pressure at sealing surface.
- Sample na pag-apruba na may kasamang hardness map mula sa isang seksyong bahagi.
Ang kabayaran: kapag ang hardness spread ay kinokontrol at ang mga datum ay napagkasunduan, ang ductile iron machine sa predictable speeds na may predictable tool life. Ang variable na natitira ay ang pinili mong iwanang bukas.
Ang Haian Aoyu Machinery Manufacturing ay gumagawa ng ductile at gray iron castings para sa mga tagabuo ng compressor, pump, valve at machine tool, na may humigit-kumulang 20,000 tonelada ng taunang kapasidad sa paghahagis at karanasan sa pag-export sa buong Europe, Japan at North America; pwede kang mag review ang buong saklaw ng paghahagis sa likod ng mga bahaging ito bago ka maglagay ng drawing sa desk ng isang supplier.