EN
Gabay sa Pagpili ng Materyal para sa Mga Mamimili sa Industriya
Gray Malagkit na bakal Castings: Pagtutugma ng Metal sa Machine
Hindi lahat ng bahagi ng cast iron ay dapat na gray na bakal, at hindi lahat ng bahagi ay dapat na ductile. Narito kung paano pinaghihiwalay ng mga bihasang mamimili ang dalawa bago putulin ang pattern.
Ang isang sourcing engineer na nagsusuri ng gray ductile iron casting para sa isang compressor line ay karaniwang nagsisimula sa isang drawing at isang material na callout. Ang susunod na tanong ay kung ang callout na iyon ay dapat na gray na bakal, ductile iron, o kumbinasyon ng pareho sa iba't ibang bahagi. Ang maikling sagot ay ang dalawang materyales na ito ay malulutas ang magkaibang mga problema: ang gray na bakal ay sumisipsip ng vibration at malinis ang mga makina, habang ang ductile iron ay sumisipsip ng shock at nagdadala ng pressure.
Ang desisyon ay pinakamahalaga sa yugto ng pagtutukoy. Kapag nagamit na ang casting at nasa produksyon na, ang pagpapalit ng materyal na grado ay nangangahulugan ng mga bagong pattern, bagong machining parameter, at bagong pagsusulit sa kwalipikasyon. Paglutas ng grey-versus-ductile na tanong bago ibuhos ang unang sample mas nakakatipid ng pera kaysa sa anumang pagwawasto sa ibang pagkakataon.
Ang Gray Iron at Ductile Iron ay Hindi Mapapalitan
Ang parehong mga materyales ay iron–carbon–silicon alloys na ibinuhos mula sa parehong uri ng furnace. Ang pagkakaiba ay nakasalalay sa hugis ng grapayt sa huling istraktura. Sa kulay abong bakal, ang carbon ay bumubuo ng mahaba, manipis na mga natuklap. Ang mga flakes na iyon ay nagbibigay sa materyal ng mahusay na vibration damping at ginagawa itong kasiyahan sa makina, ngunit sila rin ay nagsisilbing panloob na stress raisers sa ilalim ng tensyon, na naglilimita sa pagpahaba at lakas ng epekto.
Sa ductile iron, ang isang maliit na pagdaragdag ng magnesium sa ladle ay nagiging sanhi ng carbon upang patigasin bilang maliliit na spheres, na tinatawag na nodules. Kung walang matalim na tip sa flake upang i-concentrate ang stress, ang ductile iron ay umaabot sa tensile strengths na 400 MPa at pataas, na may elongation mula 2 hanggang 18 percent depende sa grade. Ang trade-off ay medyo mas mababang pamamasa at bahagyang mas hinihingi ang machining kumpara sa gray na bakal.
Para sa mga inhinyero sa pagkuha, ang praktikal na pagsasalin ay simple: ang kulay abong bakal ay nagpapanatili sa mga istruktura na tahimik at matatag; Ang malagkit na bakal ay nagpapanatili sa mga istrukturang buo sa ilalim ng pagkarga.
| Ari-arian | Gray na bakal | Ductile Iron |
|---|---|---|
| Graphite form | Mga natuklap | Mga spheroid |
| lakas ng makunat | 150–350 MPa | 400–700 MPa |
| Pagpahaba sa break | < 1% | 2–18% |
| Pamamasa ng vibration | Magaling | Katamtaman |
| Machinability | Magaling | Mabuti |
| Paglaban sa epekto | Mababa | Mataas |
| Kamag-anak na gastos sa bawat bahagi | Mababaer | Mataaser |
Ang kulay abong bakal ay sumisipsip ng panginginig ng boses; ang ductile iron ay sumisipsip ng shock. Ang pag-unawa sa iisang pagkakaiba ay lumulutas ng higit pang mga hindi pagkakaunawaan sa paghahagis kaysa sa anumang negosasyon sa presyo.
Pagtutugma ng Alloy sa Component
Mga casting ng compressor
Ang mga compressor body, crankcase, bearing seat, at rotor seat ay ginugugol ang kanilang buhay ng serbisyo sa ilalim ng tuluy-tuloy na vibration at cyclic mechanical stress. Ang gray na bakal ay ang klasikong pagpipilian para sa mga istrukturang bahagi na ito dahil pinapanatili nitong mababa ang resonance at binabawasan ang radiated na ingay. Sa kabilang banda, ang mga cylinder, valve area, at discharge chamber ay kadalasang nahaharap sa mas mataas na internal pressure at paulit-ulit na thermal loading; Ang ductile iron ay nagbibigay ng safety margin na kailangan ng mga working zone na ito.
Ang isang tipikal na linya ng produkto ng compressor ay gumagamit ng parehong mga metal. Ang frame at support castings, kung saan ang tigas at pamamasa, ay karaniwang kulay abong bakal. Ang mga zone na naglalaman ng presyon at sensitibo sa pagkapagod, tulad ng mga cylinder at exhaust seat, ay tinukoy sa ductile iron. Ang hybrid na diskarte na ito ay karaniwang kasanayan sa mga may karanasan na compressor OEM.
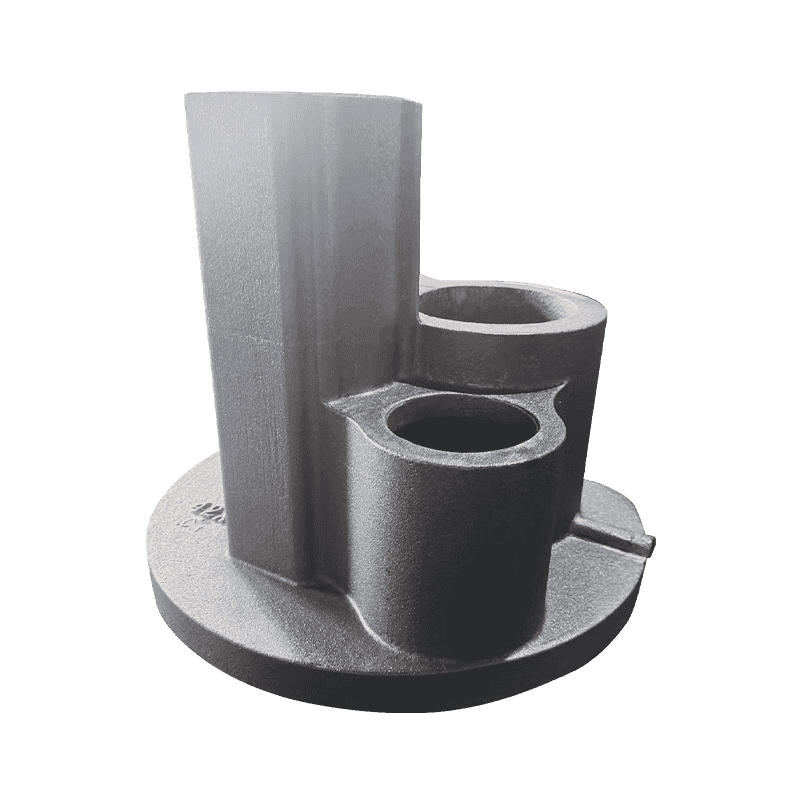
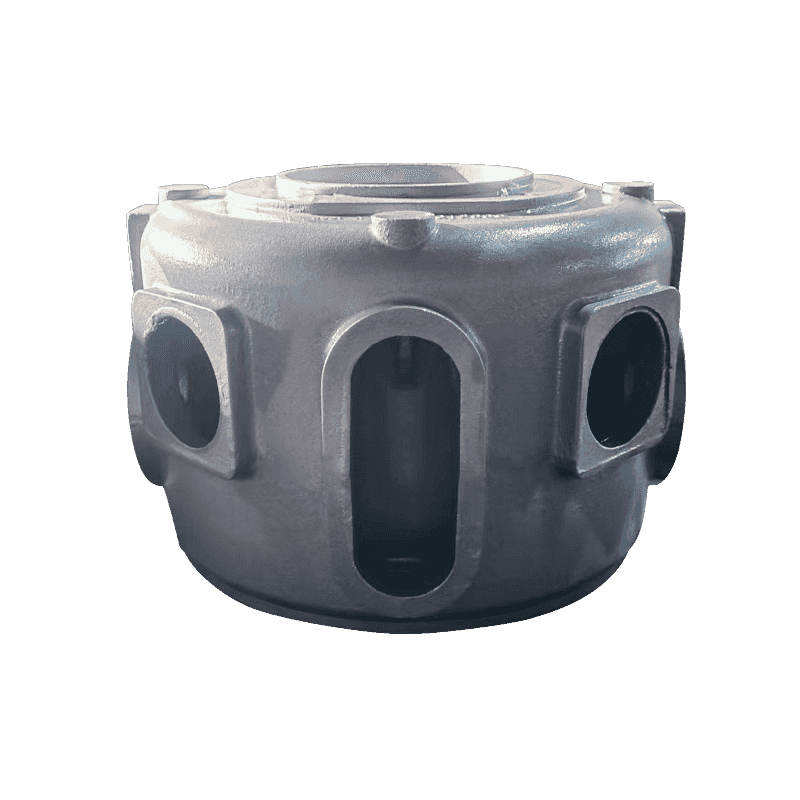
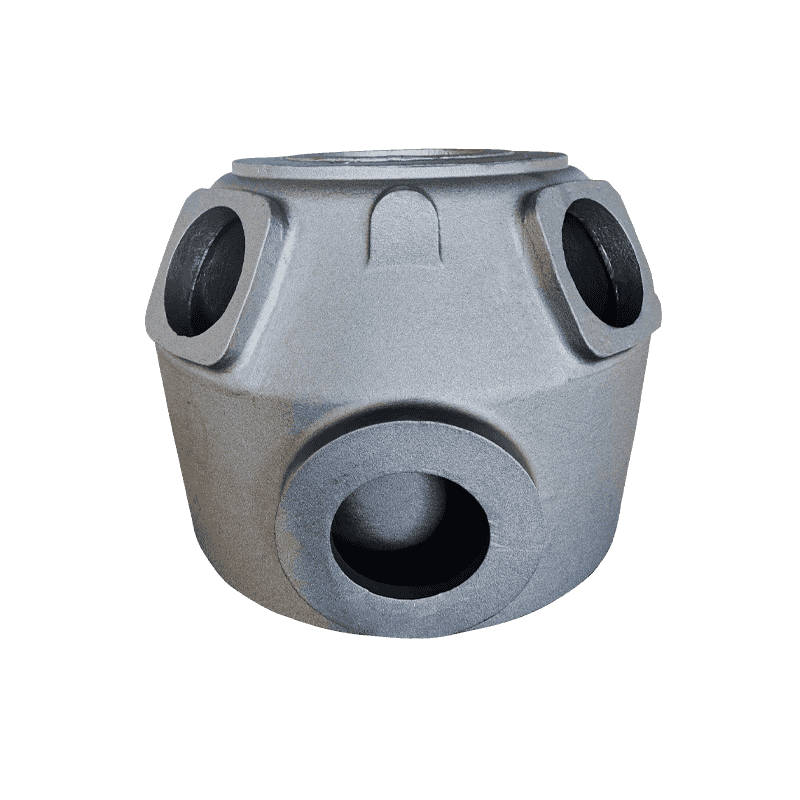
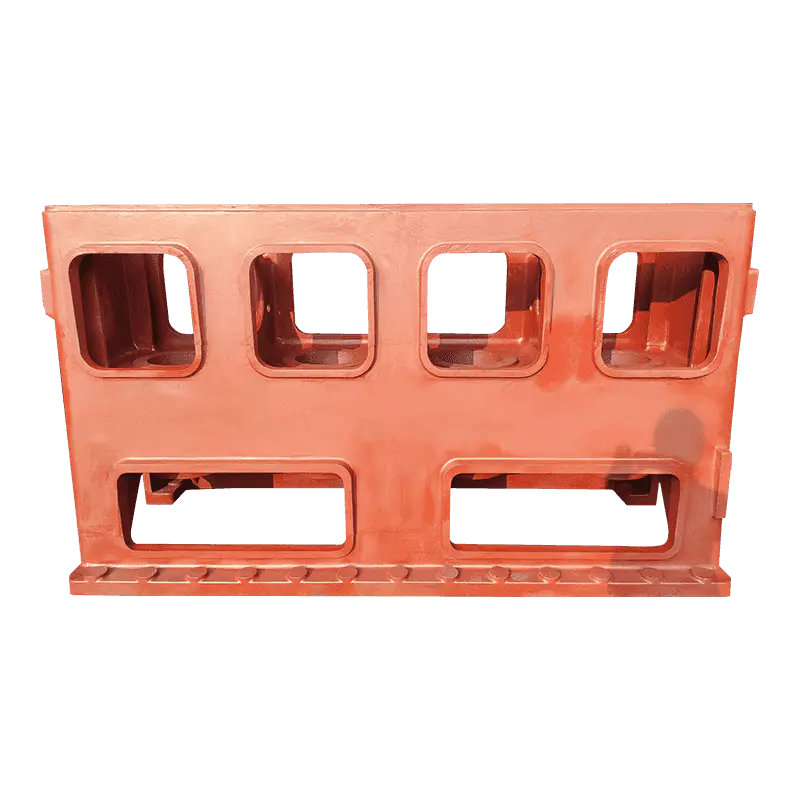 Compressor Body Casting sa Ductile Iron para sa Pressure Integrity Ang paghahagis na ito ay angkop para sa mga compressor cylinder at iba pang mga pressure-retaining zone kung saan ang mataas na density at paglaban sa pagkapagod, mga bitak, at deformation ay kinakailangan upang makapasa sa mga hydrostatic na pagsubok. Tingnan ang Produkto →
Mga paghahagis ng bomba at balbula
Ang mga katawan ng bomba, mga takip ng bomba, mga katawan ng balbula, at mga casting na nauugnay sa impeller ay hinuhusgahan ng ibang pamantayan: integridad ng presyon. Ang mga bahaging ito ay dapat pumasa sa mga pagsusuring hydrostatic, lumaban sa pagguho, at mapanatili ang dimensional na katatagan sa pakikipag-ugnay sa mga likido sa proseso. Ang malagkit na bakal ay nangingibabaw sa kategoryang ito dahil ang mga seksyon ng dingding ay maaaring maging mas manipis at mas mataas ang presyon ng serbisyo nang walang panganib ng malutong na pagkabigo ng flake graphite.
Lumalabas pa rin ang gray na bakal sa mga bahagi ng pump kung saan mababa ang presyon at mahalaga ang ekonomiya ng machining, gaya ng mga bearing housing, cover, at auxiliary flanges. Ang lohika ng pagpili ay dapat sundin ang sobre ng presyon, hindi tradisyon.
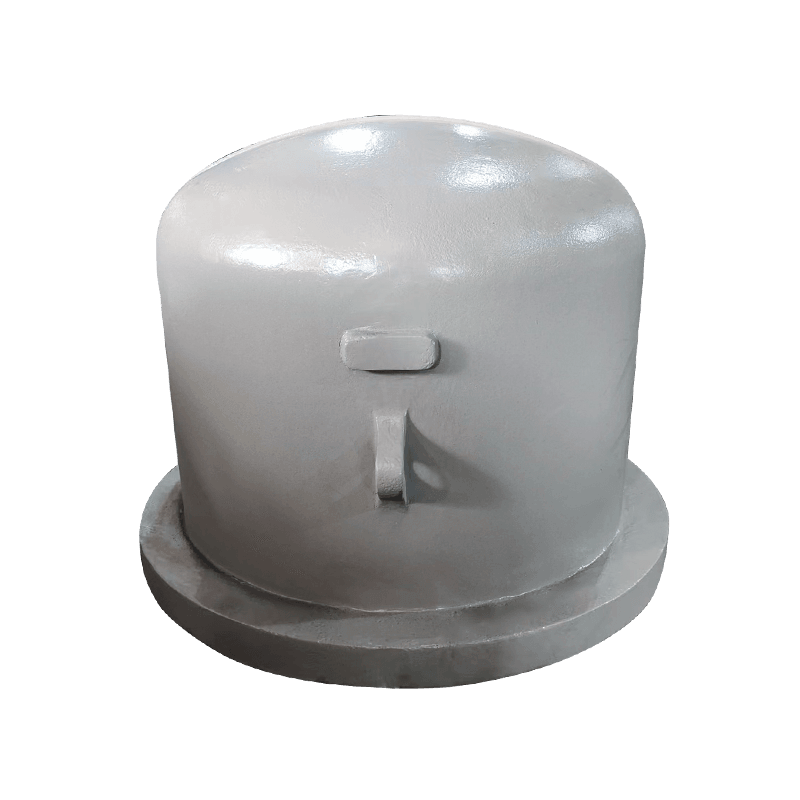
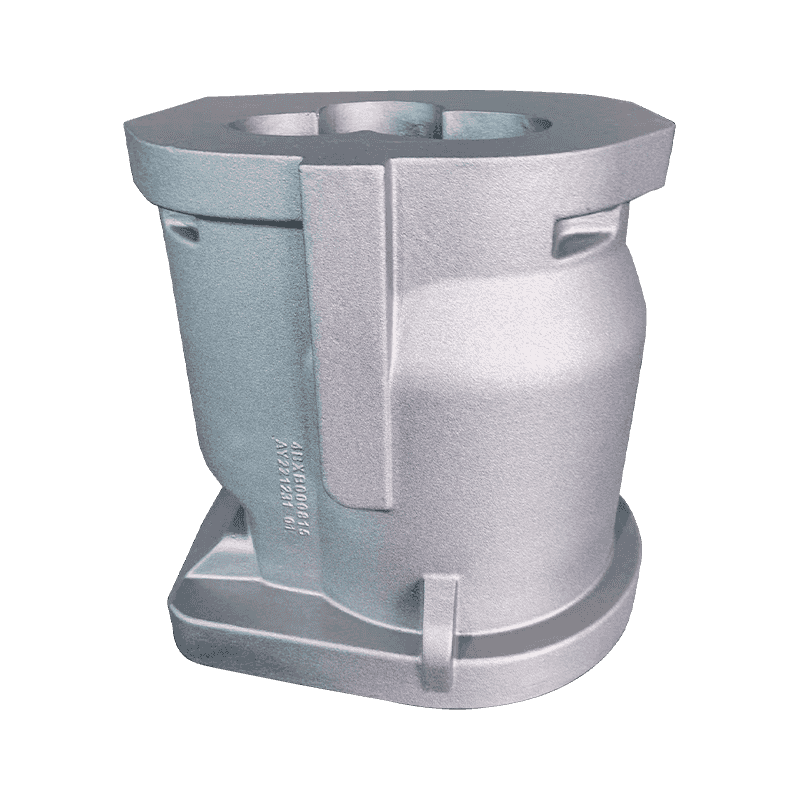
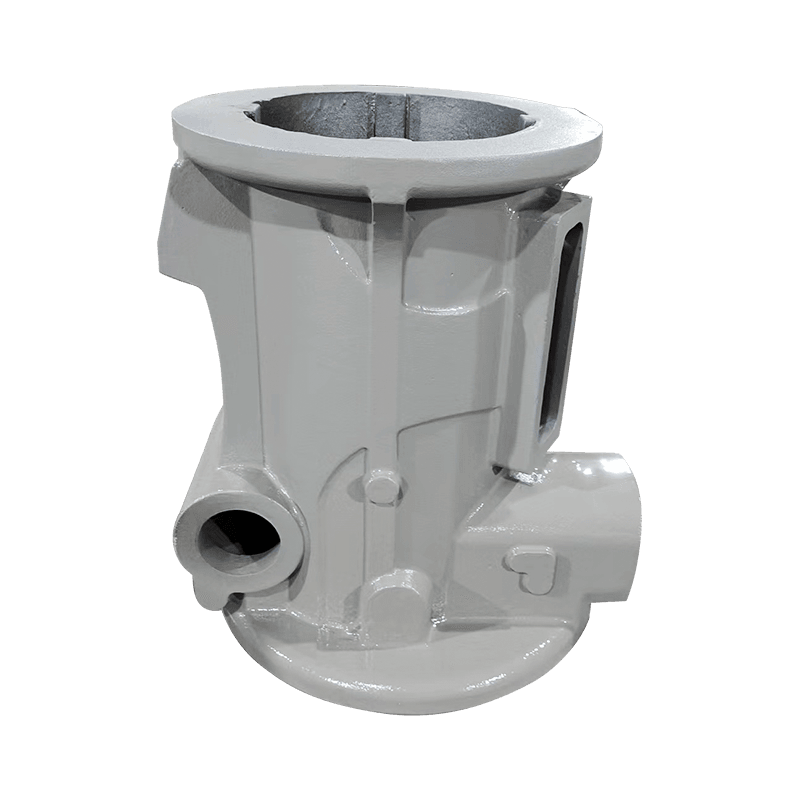
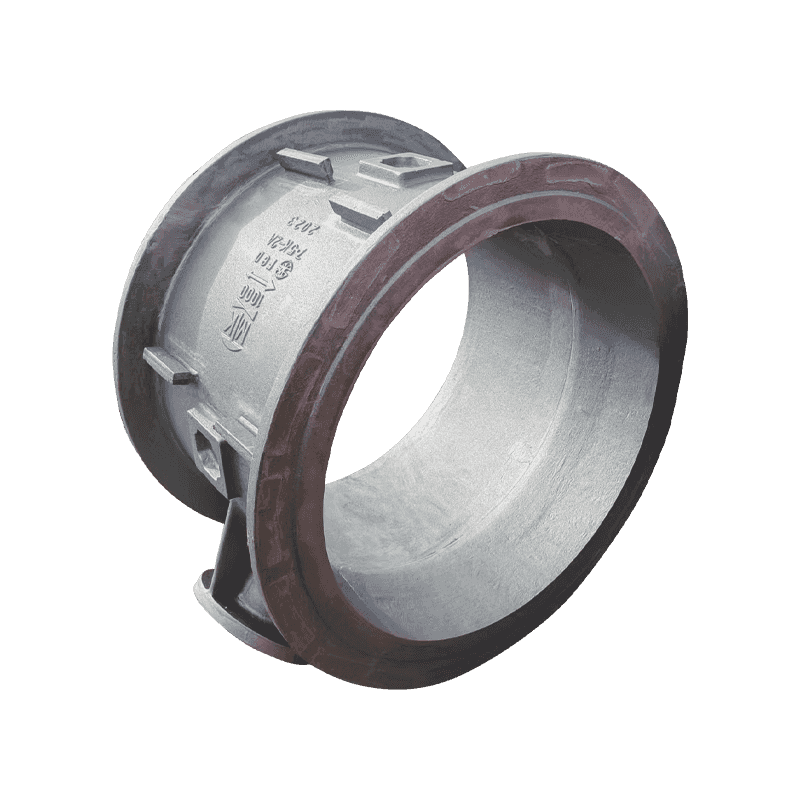 Pump Valve Body Casting para sa Flow Control at Support Ang katawan ng pump valve na ito ay nagbibigay ng matatag na suporta at tamang pagruruta ng fluid sa pamamagitan ng pinagsama-samang mga channel ng daloy nito, isang bahaging may mababang presyon kung saan may katuturan ang ekonomiya ng gray iron machining. Tingnan ang Produkto →
Mga istruktura ng kagamitan sa makina
May ibang pangangailangan ang mga base at column ng machine tool: pangmatagalang dimensional na katatagan. Ang isang precision machining operation ay hindi makakahawak ng mahigpit na tolerance kung ang istraktura sa likod nito ay tumutunog o gumagapang sa ilalim ng pagkarga. Ang gray na bakal ay ang matagal nang nasubok na materyal dahil ang flake graphite na istraktura nito ay nakakabasa ng vibration na mas mahusay kaysa sa bakal o ductile iron, at tinatanggap nito ang pag-scrape at fine finishing na hinihiling ng mga guideway.
Ang ductile iron ay pumapasok sa konstruksyon ng machine tool sa mga partikular na load-bearing zone, gaya ng spindle bracket at mabigat na load joints, kung saan mas mahalaga ang tensile strength kaysa sa damping. Ang thermal treatment ay humuhubog din sa pangmatagalang katumpakan: ang heat treatment ng machine tool castings ay maaaring mapabuti ang wear resistance habang pinapawi ang natitirang stress.
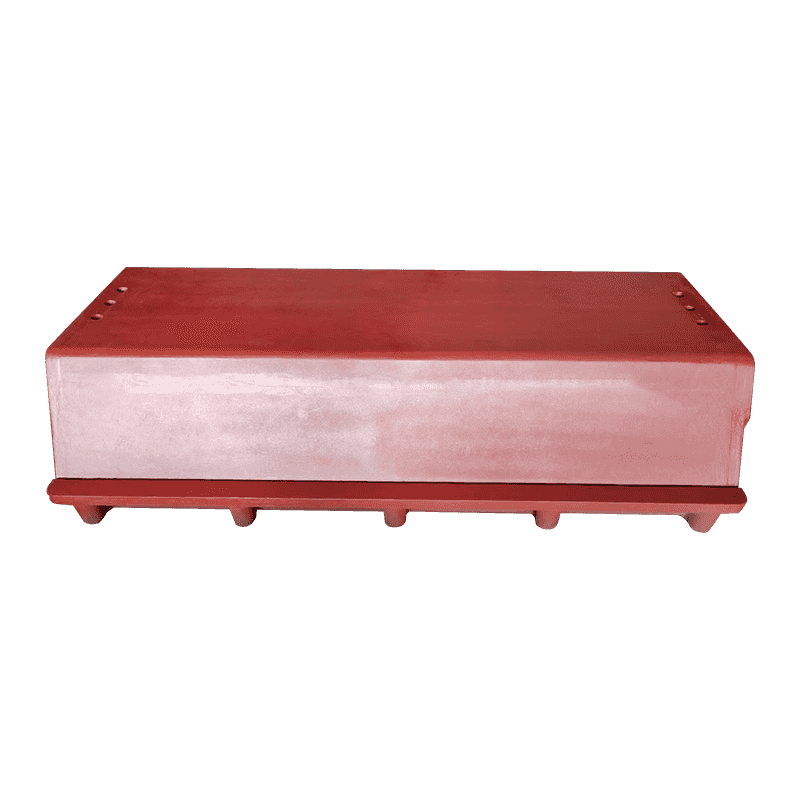
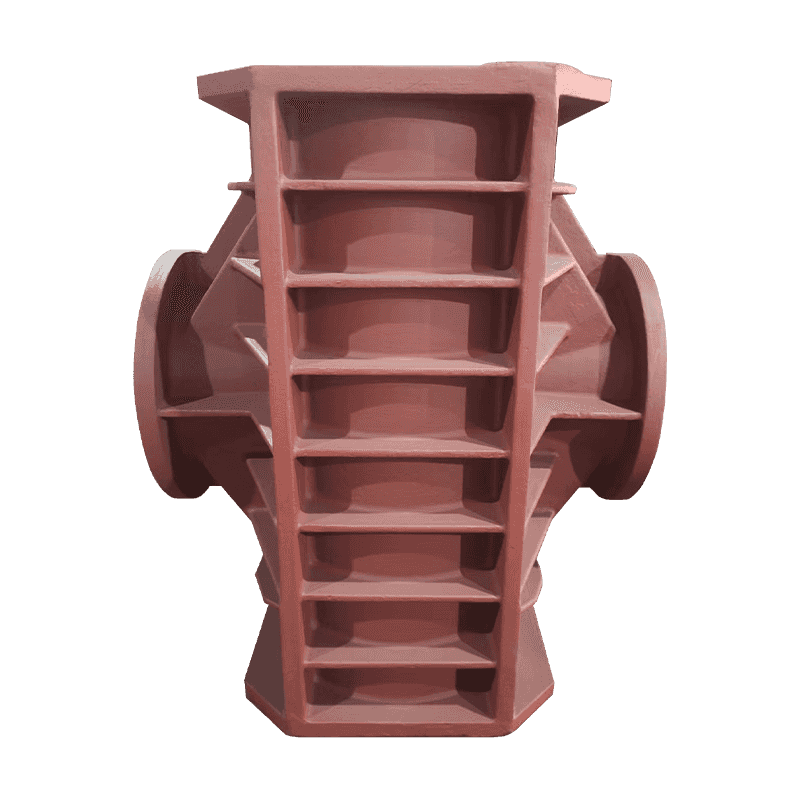
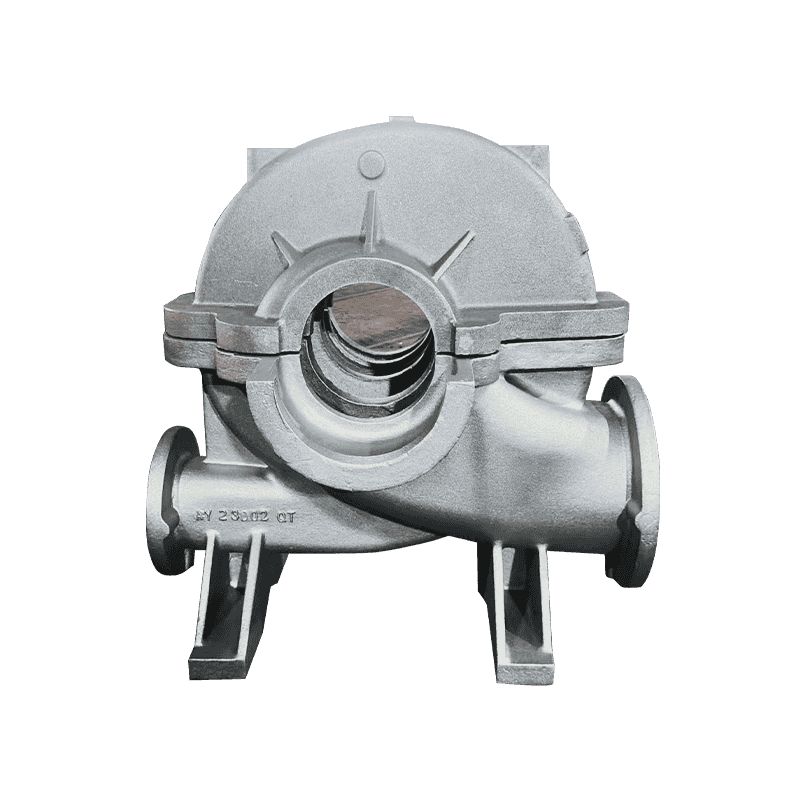
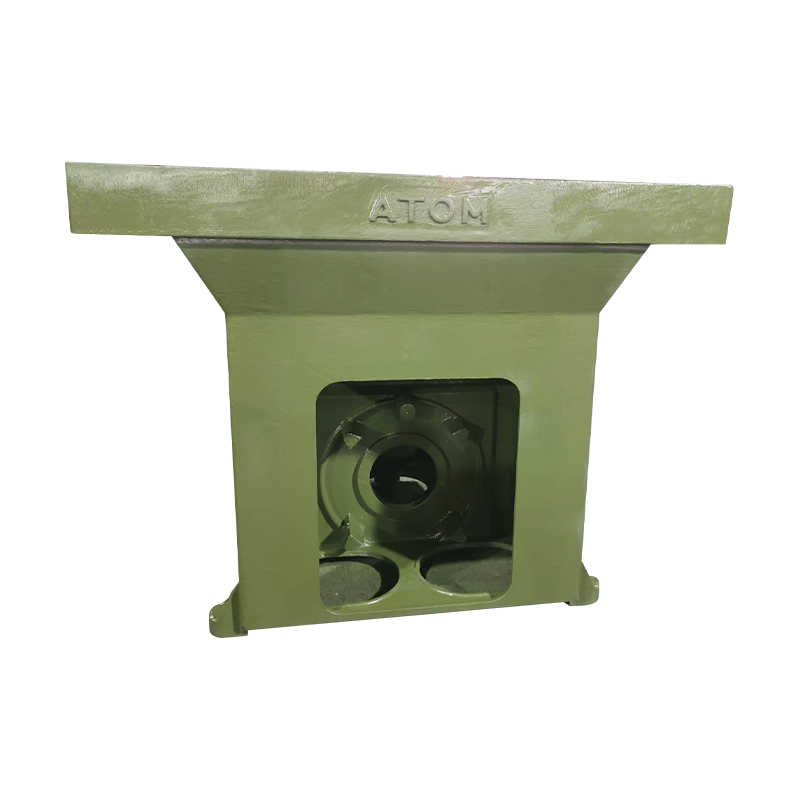 Machine Tool Base Casting para sa Stability at Vibration Damping Sinusuportahan ng base na ito ang mga bahagi ng machine tool at pinapanatili ang katumpakan sa pagtatrabaho sa pamamagitan ng pagpigil sa pagpapapangit at pagsipsip ng vibration, isang partikular na pagpipilian kapag ang gray iron damping ay mas malaki kaysa sa tensile strength. Tingnan ang Produkto →
Apat na Mga Salik ng Kalidad na Ibe-verify Bago Mag-apruba ng Supplier
Ang pariralang "grey ductile iron castings" ay sapat na malawak ang tunog upang masakop ang anumang foundry, ngunit ang pagkakaiba sa pagitan ng isang casting na tumatagal at isa na tumutulo, bitak, o distorts ay proseso ng disiplina. Bago mag-commit sa isang supplier, dapat i-verify ng mga mamimili ang apat na lugar.
- Kontrol ng metalurhiko. Tinutukoy ng katumbas ng carbon, nilalaman ng silikon, at kasanayan sa inoculation ang graphite form at chill. Ang isang pandayan na nagtatala ng bawat pagkatunaw at maaaring magbahagi ng mga pagsusuri ng spectrochemical ay isang pandayan na maaaring magkaroon ng isang grado sa mga pagtakbo ng produksyon.
- Seksyon sensitivity. Ang isang casting na may parehong manipis at makapal na mga seksyon ay mahirap ibuhos dahil ang mga rate ng paglamig ay magkakaiba. Ang kulay abong bakal na lumalamig nang husto sa manipis na mga seksyon ay nagiging mahirap na makina; ang ductile iron na nawawalan ng nodularity sa mabibigat na seksyon ay nagiging mahina. Dapat ipaliwanag ng supplier kung paano kinokontrol ang dalawang kundisyon.
- Dimensional tolerance at machining allowance. Ang casting tolerance classes at napagkasunduang machining allowance ay tumutukoy kung gaano karaming materyal ang dapat alisin ng iyong machining center. Ang mga hindi pagkakaunawaan ay madalas na nagsisimula sa hindi pantay na mga allowance, hindi mula sa mga maling nominal na sukat.
- Inspeksyon at pagsubok. Kumpirmahin kung ang foundry ay nagsasagawa ng tensile, hardness, pressure, ultrasonic, o magnetic particle testing. Ang isang test certificate ay makabuluhan lamang kung ito ay tumutugma sa parehong batch ng iyong mga casting.
Nagtatrabaho sa isang Foundry na Itinuturing ang Parehong Pamilya bilang Pangunahing Negosyo
Haian Aoyu Machinery Manufacturing Co., Ltd. gumagawa ng gray iron at ductile iron casting bilang pangunahing aktibidad nito, hindi bilang paminsan-minsang side line. Ang kumpanya ay nagpapatakbo ng 20,000-toneladang taunang kapasidad na pandayan sa Nantong, Jiangsu, na may 30,000 metro kuwadrado ng mga gusali, at nag-e-export sa United States, Germany, Italy, Denmark, Switzerland, Belgium, Spain, at Japan.
Para sa mga tagagawa ng kagamitan, ang praktikal na benepisyo ay ang parehong mga pamilyang bakal ay maaaring planuhin sa ilalim ng isang supply chain. Mga paghahagis ng compressor tulad ng mga katawan, frame, cylinder, crankcase, at oil bucket; pump at valve casting gaya ng pump body, cover, at valve body; at machine tool castings gaya ng mga base at column ay maaaring pagsama-samahin sa ilalim ng iisang sistema ng kalidad at iisang channel ng komunikasyon.
Ang isang pandayan na naghahagis ng parehong pamilya araw-araw ay mas mabilis din sa paggawa ng drawing sa mga parameter ng proseso. Kapag ang isang bahagi ay gray na bakal at ang isa pa ay ductile iron, maaaring i-flag ng supplier ang mga potensyal na isyu sa casting bago putulin ang tooling, sa halip na matapos mabigo ang unang batch sa inspeksyon.
Ang Bottom Line
"Grey ductile iron castings" ay hindi isang solong materyal na desisyon; ito ay isang portfolio na desisyon. Ang gray na bakal ay nag-aambag ng vibration control, machinability, at mas mababang gastos. Ang ductile iron ay nag-aambag ng lakas, tibay, at integridad ng presyon. Ang pinakamahusay na diskarte sa pagkuha ay tukuyin ang bawat paghahagis ayon sa mekanikal na trabaho nito, pagkatapos ay hayaan ang pandayan na magmungkahi ng naaangkop na grado at i-verify ang metalurhiya, mga sukat, at mga talaan ng inspeksyon bago magsimula ang produksyon.