EN
Ang Mahirap na Katotohanan Tungkol sa Carbides sa Ductile Iron Castings
Apat na butas sa isang production run, ang drill ay nagsisimula sa paninigarilyo. Ang sertipiko ng materyal ay nagsasabing ang malagkit na bakal, grade 80-55-06. Ang isang hardness spot check malapit sa isang cored passage ay nagbabasa ng 312 HBW, malayo sa spec. Ang mga chips ay maikli, magaspang, at kulay abo sa halip na malinis na kulot. Ang bahagi ay sumusunod sa sukat, ngunit ito ay magiging mahirap sa makina at mapanganib sa ilalim ng pagkarga. Ang dahilan ay halos tiyak na mga carbide.
Ang mga carbide sa ductile iron castings ay bihirang lumitaw sa papasok na inspeksyon. Nagtago sila sa likod ng isang katanggap-tanggap na average na tigas at isang malinis na ibabaw. Nakikita ang mga ito kapag naubos ang mga tool sa loob ng ilang minuto, napunit ang mga thread, o nabigo ang pressure test. Ang pag-unawa sa kung ano ang lumilikha sa kanila at kung paano pinapanatili ng mga foundry ang mga ito ay ang pinakadirektang paraan upang maiwasan ang pagbabayad para sa parehong problema nang dalawang beses: isang beses sa casting, isang beses sa machining at warranty.
Ang praktikal na pagkakaiba sa pagitan ng isang maaasahang ductile iron casting at isang mahirap ay karaniwang hindi ang karaniwang tigas. Ito ay ang kawalan ng matigas, malutong na mga bahagi sa eksaktong mga zone na dapat na makina at i-load.
Ano ang mga Carbide at Bakit Lumilitaw ang mga Ito
Sa isang tama solidified ductile iron istraktura, carbon precipitates bilang spheroidal grapayt sa panahon ng eutectic solidification. Ang mga graphite nodule ay nagbibigay sa bakal ng ductility, damping capacity, at machinability nito. Ang pagbabago ay nakasalalay sa oras at mga kondisyon ng nucleation.
Kapag ang lokal na bilis ng paglamig ay masyadong mabilis, o kapag ang natutunaw na komposisyon ay lumayo mula sa graphite-stable na zone, ang carbon ay direktang pinagsama sa bakal upang bumuo ng cementite (Fe3C). Kung ang cementite ay bumubuo ng isang konektadong network, ang istraktura ay tinatawag na ledeburitic carbide. Ito ang parehong yugto na nagbibigay ng katigasan ng puting bakal, ngunit sa ductile iron ito ay isang depekto, hindi isang tampok na disenyo.
Ang pananaliksik sa solidification sa nodular iron ay tumuturo sa parehong mga pag-trigger:
- Mabilis na paglamig sa manipis na mga seksyon. Ang mga cylinder wall, pump ribs, at guide edge ay mas mabilis na tumitibay kaysa sa mabibigat na mga boss, na nag-iiwan ng kaunting oras para lumaki ang grapayt.
- Katumbas ng mababang carbon. Ang halaga ng CE na mas mababa sa humigit-kumulang 4.3 ay nagtutulak ng solidification patungo sa pagbuo ng karbida.
- Mga elementong nagpapatatag ng karbida. Ang Chromium, manganese, molybdenum, vanadium, at boron ay nagpo-promote ng cementite kahit sa katamtamang antas, kadalasang pumapasok sa pamamagitan ng hindi sinusubaybayang scrap ng bakal.
- Pagkupas ng inoculation. Ang inoculation ay nagbibigay ng mga nucleation site na kailangan ng graphite. Masyadong maliit na inoculant, o masyadong mahaba ang pagkaantala bago ibuhos, iniiwan ang pagkatunaw nang wala ang mga site na iyon.
- Mga lokal na kondisyon ng thermal. Ang mga huling nagyeyelong zone ng isang paghahagis ay kung saan nakatutok ang napakalaking carbide.
"Ang mga karbida ay ang memorya ng paghahagis ng sarili nitong kasaysayan ng paglamig. Ang tanong ay kung binasa mo ba ang memorya na iyon bago mag-machining o pagkatapos ng pagkabigo."
Impormasyon. Ang mga carbide ay hindi awtomatikong dahilan ng pagtanggi. Ang ilang mga pang-industriya na pagtutukoy ay nagpaparaya hanggang sa 3 porsiyentong carbide ayon sa lugar sa tinukoy na mga non-functional na zone. Ang isyu ay kung ang pagpapaubaya ay dokumentado at napagkasunduan, o natuklasan nang hindi sinasadya.
Ano ang Nagagawa ng Carbides sa Machining at Buhay ng Serbisyo
Ang unang tuntunin ng mga problema sa carbide: ang mga ito ay lokal. Ang isang malamig na lugar sa isang lukab ng amag ay maaaring makagawa ng isang carbide zone habang ang natitirang bahagi ng paghahagis ay tunog. Maaaring pumasa ang mga average na tensile sample, at maaari pa ring sirain ng casting ang cutter o crack sa serbisyo.
Ang machining ay karaniwang kung saan unang lumalabas ang problema. Ang cementite ay mas matigas kaysa sa pearlitic o ferritic matrix, kaya ang isang cutting tool na tumatawid sa isang carbide zone ay nakakaranas ng matitigas na epekto. Bumaba ang buhay ng tool, nagiging hindi matatag ang dimensional na kontrol, at tapusin ang mga luha. Sa pagbabarena, ang pagkakaiba sa pagitan ng isang magandang batch at isang masama ay makikita sa loob ng unang ilang mga butas.
Sa panig ng pagganap, inaalis ng mga carbide ang kakayahan ng materyal na mag-deform ng plastic. Ang isang casting na may binibigkas na carbide network ay kumikilos tulad ng puting bakal: mas matigas, ngunit malutong. Ang pagpahaba ay maaaring bumaba sa ibaba 3 porsyento, ang epekto ng enerhiya ay bumaba nang husto, at ang bahagi ay nagiging sensitibo sa mga notch at mga konsentrasyon ng stress. Mahalaga iyon para sa mga katawan ng bomba na nasa ilalim ng presyon, mga pabahay ng compressor sa ilalim ng thermal cycling, at mga istruktura ng machine tool na dapat magkaroon ng pagkakahanay.
| Ari-arian | Normal na ductile iron | Gamit ang carbide network |
|---|---|---|
| Katigasan (HBW) | 170 - 250 | 300 - 500 ang naisalokal |
| Pagpahaba (%) | 6 - 18 | Sa ibaba 3 |
| Katigasan ng epekto (J) | 8 - 25 | Sa ibaba 5 |
| Machinability | Mahusay sa karaniwang tooling | mahirap; mabilis na pagsusuot at pag-chipping |
| Pag-uugali ng pagkabigo | ductile deformation na may nakikitang babala | Marupok na bali nang walang makabuluhang babala |
Panganib. Sa bahaging may pressure, ang carbide zone sa panloob na sulok ay nagsisilbing crack starter. Kapag inilapat ang pressure, hindi kayang tanggapin ng hard zone ang strain, at ang failure ay nagbabago mula sa leak-before-break hanggang sa biglaang bali.
Mga Kontrol sa Proseso na Nagpapanatili ng mga Carbide
Ang kontrol ng karbida ay nakasalalay sa apat na variable: chemistry, inoculation, cooling rate, at heat treatment. Ang pinakamalakas na foundry ay namamahala sa lahat ng apat bilang isang sistema, hindi bilang hiwalay na mga checkpoint.
Kimika at katumbas ng carbon
Para sa pangkalahatang engineering ductile iron, ang katumbas ng carbon ay karaniwang hawak sa pagitan ng 4.3 at 4.6 na porsyento, na may silikon sa pagitan ng 2.2 at 2.8 na porsyento. Ang mas mababang limitasyon ay kritikal: sa ibaba ng eutectic CE, ang pagkatunaw ay nagiging mas madaling kapitan ng pag-ulan ng carbide anuman ang kalidad ng inoculation.
Late at maaasahang inoculation
Ang inoculation ay nagdaragdag ng mga site ng nucleation para sa grapayt. Ang late inoculation, na ginawa sa pagbuhos ng stream o sa ladle transfer, ay nagbibigay ng pinakamataas na bilang ng nuclei kapag ang metal ay pumasok sa amag. Ang agwat sa pagitan ng inoculation at pagbuhos ay mahalaga gaya ng halaga ng inoculant; ang kupas na inoculation ay isang nangungunang sanhi ng hindi pagkakapare-pareho ng batch-to-batch.
Rate ng paglamig at disenyo ng seksyon
Dapat suriin ng taga-disenyo ng paghahagis at ng pandayan ang mga manipis na seksyon, matalim na mga transition, at mga cored passage bago maputol ang pattern. Ang mga bahagi ng thin-wall compressor ay isang klasikong halimbawa: ang mga cooling channel, makitid na pader, at threaded zone ay lumikha ng maraming lokasyon na may mataas na lokal na rate ng paglamig. Ang mga pandayan na regular na gumagawa ng mga naturang bahagi ay umaangkop sa gating, temperatura ng pagbuhos, at mga kondisyon ng amag upang manatili sa graphite-stable na hanay.
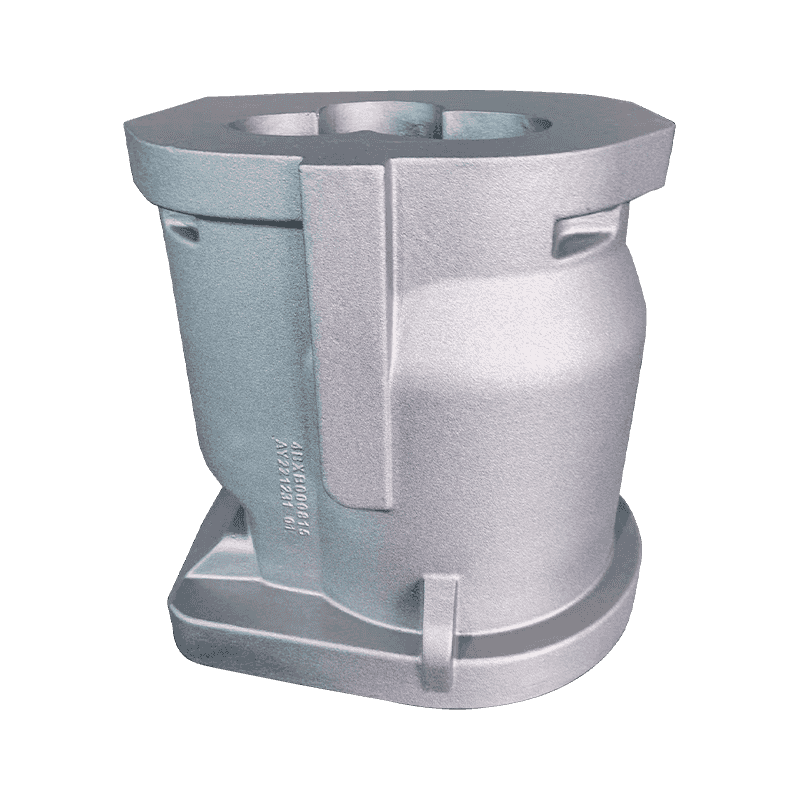
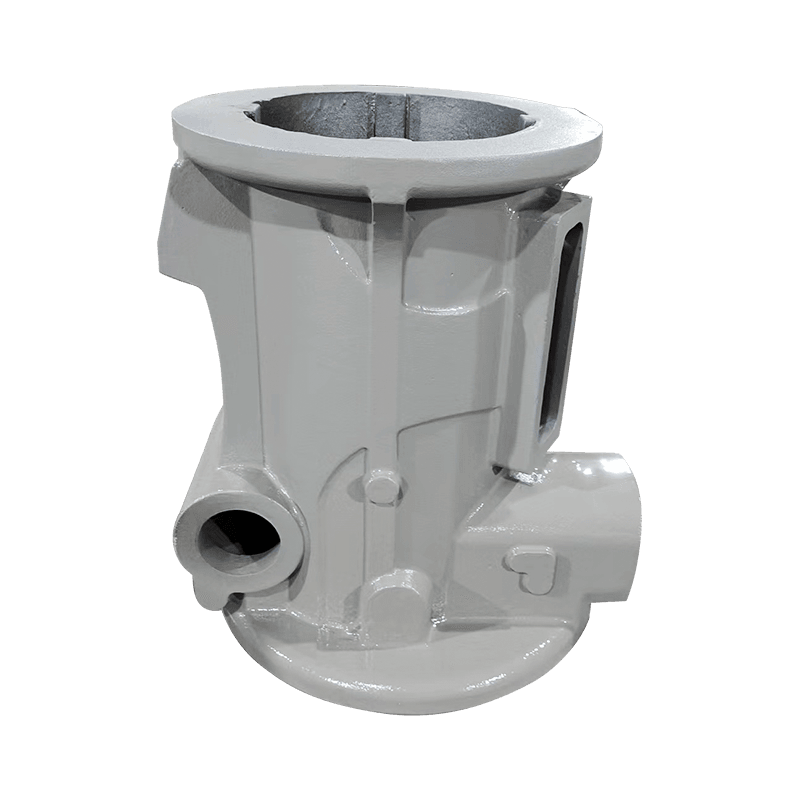
 HT250 Compressor Cylinder na may Resin Sand Casting Ang pressure-bearing cylinder na ito ay umaasa sa high-strength HT250 cast iron at resin sand molding. Ang mga manipis na dingding nito at mga cooling channel ay lumilikha ng mga carbide-prone zone, na ginagawang direktang nauugnay ang mga panganib sa lugar ng paglipat na tinalakay dito. Tingnan ang Produkto →
Kapag ang isang manipis na seksyon ay magkadugtong sa isang mabigat, ang oras ng solidification ay biglang nagbabago, at ang transition zone ay kung saan mas gustong lumitaw ang mga carbide. Ang mga pagsusuri sa pattern, transition radii, at kinokontrol na paglamig ng amag ay maiwasan ang problema sa halip na itama ito sa ibang pagkakataon.
Paggamot ng init bilang isang hakbang sa pagwawasto
Kung ang mga carbide ay nabuo na, ang ferritizing annealing ay natutunaw ang mga ito. Ang pagpindot sa mga casting sa humigit-kumulang 900 degrees Celsius sa loob ng isa hanggang tatlong oras, pagkatapos ay dahan-dahang paglamig, ay nagpapahintulot sa cementite na mabulok at ang carbon ay mamuo bilang grapayt. Ang heat treatment ng machine tool castings ay sumusunod sa parehong logic: dalhin ang matrix sa tinukoy na tigas at alisin ang mga hindi matatag na phase. Ang paggamot sa init ay nagkakahalaga ng oras at enerhiya, kaya itinuturing ito ng mga pandayan bilang isang hakbang sa pagwawasto, hindi isang kapalit para sa kontrol ng proseso.
Ang mga casting ng machine tool, na may mabibigat na seksyon at mahabang oras ng paglamig, ay hindi gaanong nakalantad sa mga thin-wall carbide ngunit kailangan pa rin ng isang tinukoy na annealing cycle upang makapaghatid ng matatag at pare-parehong istraktura.
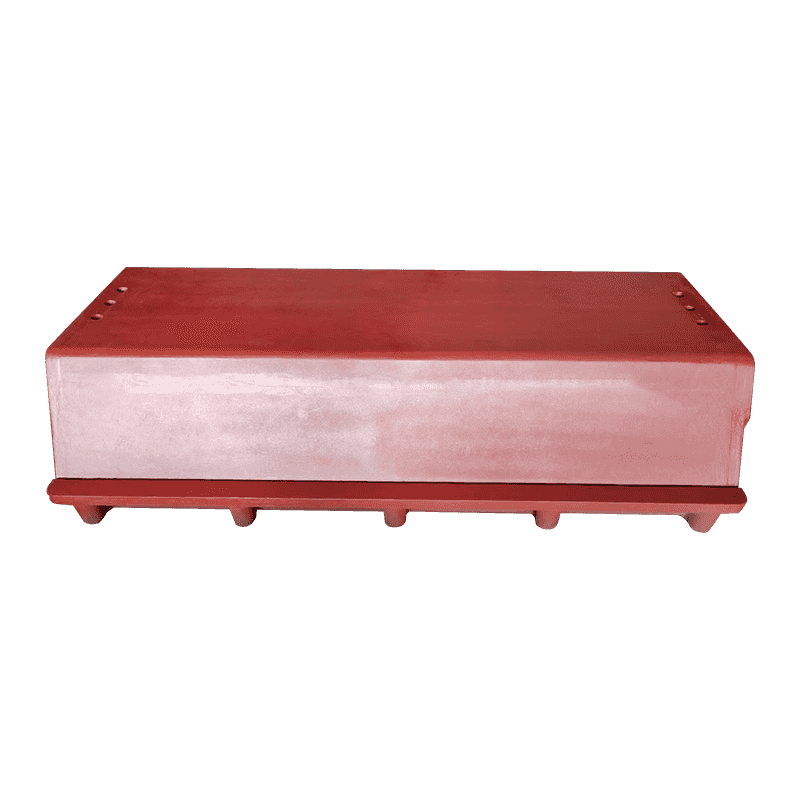
 Stable Machine Base para sa Machine Tool Support Nagsisilbing structural foundation ng isang machine tool, ang base na ito ay nagbibigay ng higpit at vibration resistance. Binibigyang-diin ng nakapalibot na teksto na ang mga heavy-section na casting ay nangangailangan pa rin ng tinukoy na annealing cycle para sa pare-pareho, pare-parehong istraktura. Tingnan ang Produkto →
Tagumpay. Ang isang pandayan na nagpapatakbo ng mahigpit na mga limitasyon sa chemistry, late inoculation, at isang tinukoy na annealing cycle ay maaaring makagawa ng ductile iron na magkaparehong makina mula sa batch hanggang sa batch. Ang pagkakapare-parehong iyon ay mas sulit kaysa sa matitipid mula sa mas murang halo ng singil.
Ano ang Dapat I-verify Bago Mo Mag-order
Ang mga carbide ay isang resulta ng proseso, hindi isang random na kaganapan. Ang ilang naka-target na tanong ay naghihiwalay sa isang pandayan na kumokontrol sa proseso nito mula sa isang umaasa para sa pinakamahusay. Ang mga pagsusuring ito ay tumatagal ng kaunting oras at pinipigilan ang sorpresa ng mga problema sa carbide pagkatapos magsimula ng machining.
- Suriin ang buong sertipiko ng kimika. Karamihan sa mga sertipiko ay naglilista ng carbon at silikon. Humingi ng karagdagan para sa mga limitasyon ng chromium, manganese, molibdenum, at vanadium. Ang isang supplier na hindi nag-uulat ng mga ito ay maaaring hindi sinusubaybayan ang mga ito.
- Itanong kung paano inilalapat ang inoculation. Ang stream o ladle inoculation sa pinakahuling yugto ay isang malakas na senyales na sineseryoso ang nucleation.
- Tukuyin ang matrix at heat treatment. Sabihin kung ang mga casting ay inihahatid bilang cast, normalized, o annealed, at kung aling microstructure ang inaasahan sa mga kritikal na zone.
- Humiling ng hardness map sa unang artikulo. Suriin ang katigasan sa manipis na mga seksyon at malapit sa machined bores, hindi lamang sa hiwalay na cast test bar. Ang agwat sa pagitan ng katigasan ng test-bar at ng lokal na katigasan ay kung saan nagtatago ang mga carbide.
- Isulat ang carbide acceptance bawat zone. Kung ang pagguhit ay hindi kayang tiisin ang mga karbida sa isang partikular na lugar, sabihin ito. Kung ang maliit na halaga ay katanggap-tanggap sa ibang lugar, sabihin din iyan.
Ang mga pump at valve casting ay isang tipikal na kaso kung saan ang pag-uusap na ito ay nagbabayad. Ang katawan ng bomba ay dapat na masikip sa presyon, makina sa maraming mukha, at maaasahan sa ilalim ng pabagu-bagong temperatura. Mabilis na gumagalaw ang talakayan ng carbide mula sa "ay anumang pinapayagan" patungo sa "kung saan eksaktong pinapayagan ang mga ito."
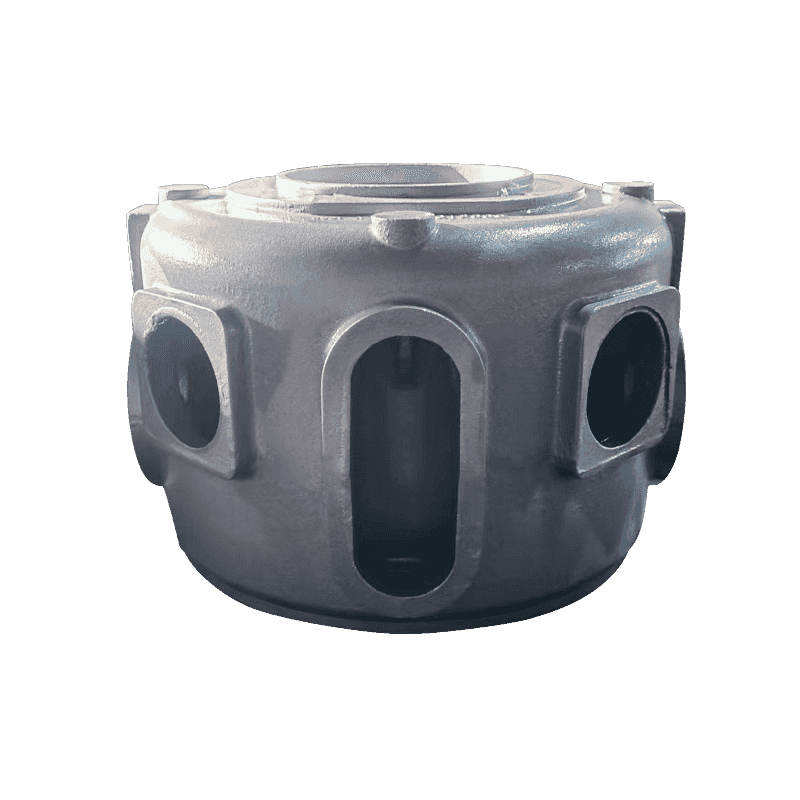
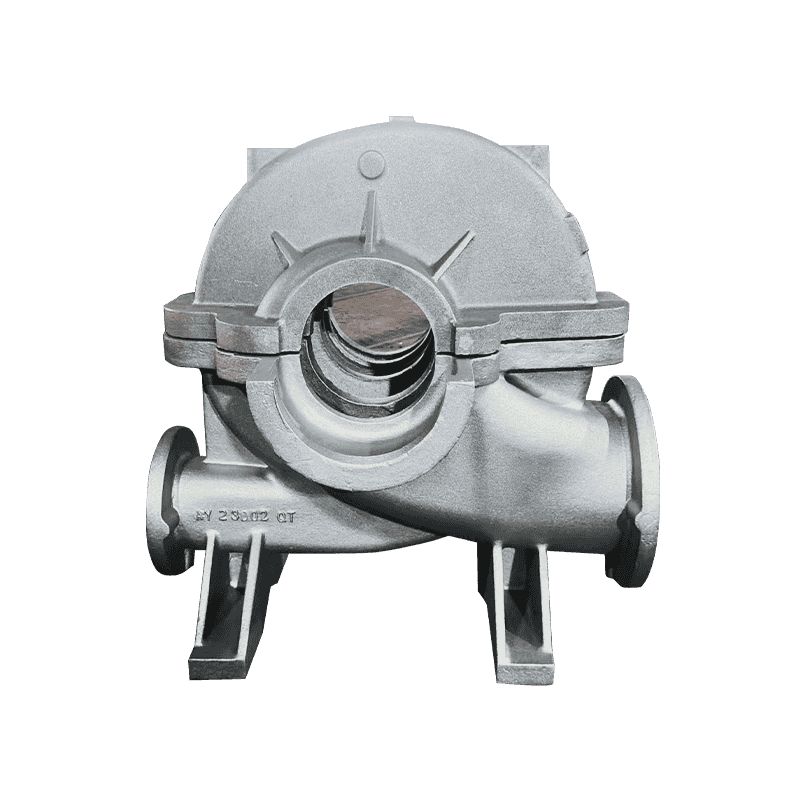
 Pump Body Casting na may Pressure-Tight Construction Ang katawan ng bomba at balbula na ito ay gumagabay sa daloy ng likido at sumusuporta sa balbula na may pinagsamang mga channel. Ang maramihang naka-machine na mukha nito at mahigpit na mga kinakailangan sa presyon ay naaayon sa talakayan ng carbide-location, na ginagawa itong mahalagang item upang suriin. Tingnan ang Produkto →
Bago humiling ng mga quote, suriin ang kasalukuyang portfolio ng supplier. Ang isang pandayan na gumagawa na ng katulad na geometry ay may masusukat na kalamangan; kaya mo suriin ang hanay ng produkto at hatulan kung ang mga casting sa produksyon ay tumutugma sa mga bahagi na kailangan mo.
Babala. Ang isang quote na kapansin-pansing mas mababa kaysa sa average ng merkado ay nararapat sa mga karagdagang tanong, hindi mas kaunti. Ang pagkakaiba sa pagitan ng isang kinokontrol na singil at isang murang singil ay kadalasang nakikita sa dami ng mga elementong nagpapatatag ng karbida na pumapasok sa pagkatunaw.
Ang Takeaway: Maaaring Pamahalaan ang Carbides, Ngunit Kung Magtatanong Ka Lang
Ang pagbuo ng karbida sa ductile iron castings ay predictable. Sumusunod ito mula sa lokal na rate ng paglamig, komposisyon, at mga kondisyon ng nucleation, at maaari itong kontrolin sa pamamagitan ng sinasadyang disenyo ng proseso. Ang halaga ng pag-iwas ay katamtaman: disiplinadong mga limitasyon sa chemistry, napapanahong inoculation, at isang hakbang sa paggamot sa init kung kinakailangan. Mataas ang halaga ng pagtuklas ng mga karbida nang huli: na-scrap na machining, nabigong mga pagsubok sa presyon, downtime ng makina, at pinagtatalunang paghahatid.
Ang pinakamainam na oras upang makitungo sa mga carbide ay bago maputol ang pattern at mapirmahan ang purchase order. Ang pangalawang pinakamagandang oras ay ngayon, habang kinokontrol mo pa rin ang detalye, ang plano sa pag-verify, at ang pakikipag-usap sa iyong supplier.